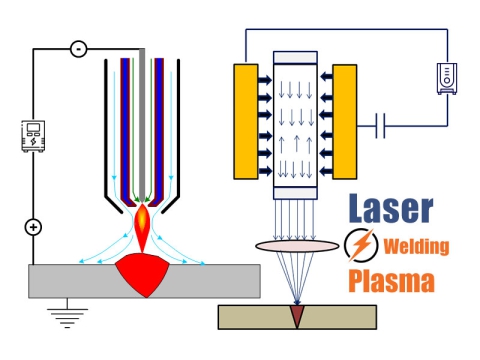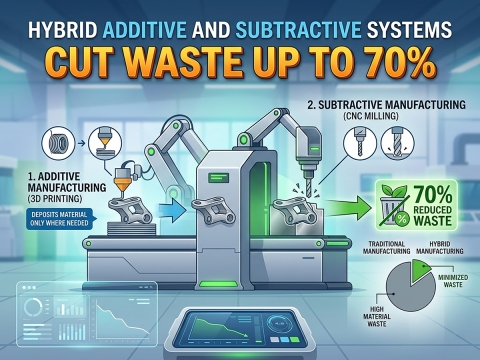
Bazat e saldimit me lazer
Saldimi me lazer është një proces pa kontakt që kërkon qasje në zonën e saldimit nga njëra anë e pjesëve që saldohen.
• Saldimi formohet pasi drita intensive e lazerit e ngroh me shpejtësi materialin - zakonisht llogaritet në mili sekonda.
• Zakonisht ekzistojnë 3 lloje saldimesh:
– Mënyra e përcjelljes.
– Mënyra e përcjelljes/depërtimit.
– Mënyra e depërtimit ose e vrimës së çelësit.
• Saldimi në mënyrën e përcjelljes kryhet me densitet të ulët të energjisë duke formuar një copë saldimi që është i cekët dhe i gjerë.
• Modaliteti i përcjelljes/depërtimit ndodh në densitet të mesëm të energjisë dhe tregon më shumë depërtim sesa modaliteti i përcjelljes.
• Saldimi me penetrim ose me vrima të çelësit karakterizohet nga saldime të ngushta të thella.
– Në këtë modalitet, drita lazer formon një filament të materialit të avulluar, i njohur si "vrima e çelësit" që shtrihet në material dhe siguron kanal që drita lazer të shpërndahet në mënyrë efikase në material.
– Kjo shpërndarje e drejtpërdrejtë e energjisë në material nuk mbështetet në përçueshmëri për të arritur depërtimin, dhe kështu minimizon nxehtësinë në material dhe zvogëlon zonën e prekur nga nxehtësia.
Saldimi me përçueshmëri
• Lidhja e përçueshmërisë përshkruan një familje procesesh në të cilat fokusohet rrezja lazer:
– Për të dhënë një densitet fuqie të rendit prej 10³ Wmm⁻²
– Ai bashkon materialin për të krijuar një bashkim pa avullim të konsiderueshëm.
• Saldimi me përçueshmëri ka 2 mënyra:
– Ngrohje direkte
– Transmetimi i energjisë.
Nxehtësia e drejtpërdrejtë
• Gjatë ngrohjes direkte,
– Rrjedha e nxehtësisë rregullohet nga përçueshmëria termike klasike nga një burim nxehtësie sipërfaqësore dhe saldimi bëhet nga shkrirja e pjesëve të materialit bazë.
• Saldimet e para të përçueshmërisë u bënë në fillim të viteve 1, përdorën rubin me pulsim të ulët dhe CO2 lazer për lidhës tela.
• Saldimet me përçueshmëri mund të bëhen në një gamë të gjerë metalesh dhe lidhjesh në formën e telave dhe fletëve të holla në konfigurime të ndryshme duke përdorur.
- CO2 , Nd:YAG dhe lazer diodë me nivele të fuqisë në rendin e dhjetëra vat.
– Ngrohje direkte me a CO2 Rrezja e lazerit mund të përdoret gjithashtu për saldimet e xhiros dhe prapanicës në fletët e polimerit.
Saldimi me transmision
• Saldimi me transmision është një mjet efikas për bashkimin e polimerëve që transmetojnë rrezatimin afër infra të kuqe të laserëve Nd:YAG dhe diodë.
• Energjia absorbohet nëpërmjet metodave të reja të përthithjes ndërfaqesore.
• Kompozitat mund të bashkohen me kusht që vetitë termike të matricës dhe të armaturës të jenë të ngjashme.
• Mënyra e transmetimit të energjisë së saldimit me përçueshmëri përdoret me materiale që transmetojnë rrezatim afër infra të kuqe, veçanërisht polimere.
• Një bojë thithëse vendoset në ndërfaqen e një nyjeje të prehrit. Boja thith energjinë e rrezes lazer, e cila përçohet në një trashësi të kufizuar të materialit rrethues për të formuar një film ndërfaqësor të shkrirë që ngurtësohet si bashkimi i salduar.
• Lidhjet me prehër me seksion të trashë mund të bëhen pa shkrirë sipërfaqet e jashtme të bashkimit.
• Saldimet me prapanicë mund të bëhen duke e drejtuar energjinë drejt vijës së bashkimit në një kënd përmes materialit në njërën anë të bashkimit, ose nga një skaj nëse materiali është shumë transmetues.
Saldim dhe ngjitje me lazer
• Në proceset e saldimit dhe ngjitjes me lazer, rrezja përdoret për të shkrirë një shtesë mbushëse, e cila lag skajet e bashkimit pa shkrirë materialin bazë.
• Saldimi me lazer filloi të fitonte popullaritet në fillim të viteve 1980 për bashkimin e prizave të komponentëve elektronikë përmes vrimave në bordet e qarkut të printuar. Parametrat e procesit përcaktohen nga vetitë e materialit.
Saldim me lazer me penetrim
• Në densitet të lartë të fuqisë të gjitha materialet do të avullojnë nëse energjia mund të absorbohet. Kështu, gjatë saldimit në këtë mënyrë zakonisht formohet një vrimë nga avullimi.
• Kjo "vrimë" më pas përshkohet përmes materialit me muret e shkrirë që mbyllen pas saj.
• Rezultati është ai që njihet si "saldimi me vrima çelësi. Kjo karakterizohet nga zona e saj e shkrirjes paralele dhe gjerësia e ngushtë.
Efikasiteti i saldimit me lazer
• Një term për të përcaktuar këtë koncept të efikasitetit njihet si "efikasiteti i bashkimit".
• Efikasiteti i bashkimit nuk është një efikasitet i vërtetë në atë që ka njësi prej (mm2 të bashkuara /kJ të ofruara).
– Efikasiteti=Vt/P (reciprociteti i energjisë specifike në prerje) ku V = shpejtësia e përshkimit, mm/s; t = trashësia e salduar, mm; P = fuqia e incidentit, KW.
Efikasiteti i bashkimit
• Sa më e lartë të jetë vlera e efikasitetit të bashkimit aq më pak energji harxhohet në ngrohje të panevojshme.
– Zona e prekur nga nxehtësia më e ulët (HAZ).
– Shtrembërim më i ulët.
• Saldimi me rezistencë është më efikasi në këtë aspekt sepse energjia e shkrirjes dhe HAZ gjenerohet vetëm në ndërfaqen me rezistencë të lartë që do të saldohet.
• Lazeri dhe tufa elektronike gjithashtu kanë efikasitet të mirë dhe densitet të lartë të fuqisë.
Variacionet e procesit
• Saldim me lazer me hark të shtuar.
– Harku nga një pishtar TIG i montuar afër pikës së ndërveprimit të rrezes lazer do të kyçet automatikisht në pikën e nxehtë të krijuar nga lazeri.
– Temperatura e kërkuar për këtë fenomen është rreth 300°C mbi temperaturën përreth.
– Efekti është ose për të stabilizuar një hark që është i paqëndrueshëm për shkak të shpejtësisë së tij kaluese ose për të zvogëluar rezistencën e një harku që është i qëndrueshëm.
– Kyçja ndodh vetëm për harqet me rrymë të ulët dhe rrjedhimisht rrymë katodë të ngadaltë; pra për rryma më të vogla se 80A.
– Harku është në të njëjtën anë të pjesës së punës me lazerin, gjë që lejon dyfishimin e shpejtësisë së saldimit për një rritje modeste të kostos kapitale.
• Saldim me lazer me dy rreze
– Nëse përdoren 2 rreze lazer njëkohësisht, atëherë ekziston mundësia e kontrollit të gjeometrisë së pishinës së saldimit dhe formës së rruazës së saldimit.
– Duke përdorur 2 rreze elektronike, vrima e çelësit mund të stabilizohet duke shkaktuar më pak valë në pishinën e saldimit dhe duke dhënë një depërtim më të mirë dhe formë rruaza.
– Një excimer dhe CO2 Kombinimi i rrezeve lazer tregoi bashkim të përmirësuar për saldimin e materialeve me reflektim të lartë, si alumini ose bakri.
– Lidhja e përmirësuar u konsiderua kryesisht për shkak të:
• ndryshimi i reflektueshmërisë nga valëzimet sipërfaqësore të shkaktuara nga excimer.
• një efekt dytësor që vjen nga bashkimi përmes plazmës së gjeneruar nga excimer.