
Gjeni dhe blini ruter automatik CNC me ndërrues mjetesh për punimin e drurit
Përditësimi i fundit: 2026-09-16 13:53:56
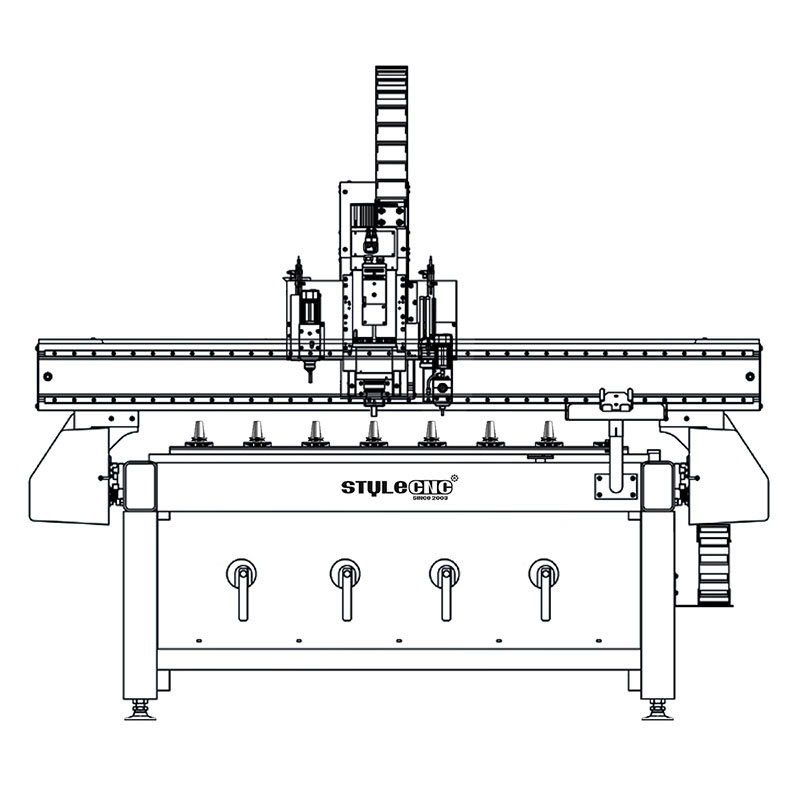
Një frezues CNC ATC është një qendër profesionale përpunimi CNC me një ndërrues mjetesh që mund të ndryshojë automatikisht bitët e frezuesit në kabinën e mjeteve pa funksionim manual, duke përmbushur kështu nevojat e ndryshme të biznesit për përfundimin e punës për prodhimin e kabineteve, gardërobave, dollapëve, dyerve dhe dritareve, mobiljeve, punimeve artizanale, dekorimeve, instrumenteve muzikorë, tabelave, tavolinave dhe karrigeve, si dhe projekteve të tjera industriale të përpunimit të drurit. Boshti zakonisht vjen me një kabinet mjetesh që përmban 4 deri në 12 bitë frezuesi, të cilat mund të ndërrohen automatikisht për të trajtuar dizajne të ndryshme për të përmirësuar produktivitetin, për të kursyer materiale dhe për të ulur kostot e punës. Makinat më të njohura të frezuesit CNC ATC vijnë në komplete lineare ATC CNC, komplete ATC CNC me tambur (komplete rrotulluese ATC CNC) dhe komplete ATC CNC me zinxhir. Në vitin 2026, STYLECNC ka zgjedhur 3 kategori të makinave ATC CNC më të përdorura për çdo buxhet dhe nevojë, duke filluar nga kompletet e vogla ATC të nivelit fillestar për hobistët, dyqanet e shtëpisë dhe pronarët e bizneseve të vogla, deri te ruterët profesionalë ATC CNC për prodhues të mesëm deri të mëdhenj, dhe makinat industriale ATC CNC për 3D linjat e modelimit dhe prodhimit të mobiljeve.
Tabelat profesionale të ruterit ATC CNC
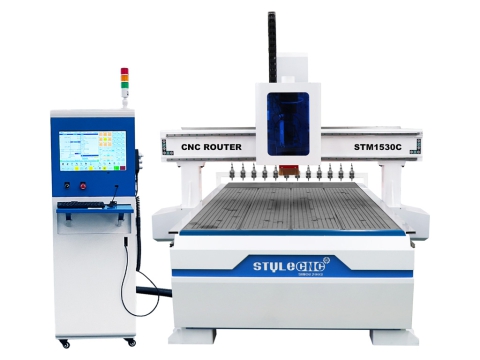
STM1530C
5' x 10' (60" x 120", 1500mm x 3000mm)
$13,000 - $22,300
2026 Më të mirët 5x10 Router CNC me ndërrues mjetesh për punimin e drurit
Kërkoni të blini një madhësi të plotë 5' x 10' Makinë CNC për përpunimin e drurit? Zgjidhni më të mirën e vitit 2026 5x10 Ruter ATC CNC me ndërrues automatik të mjeteve dhe 60x120-Kit tavoline inç.
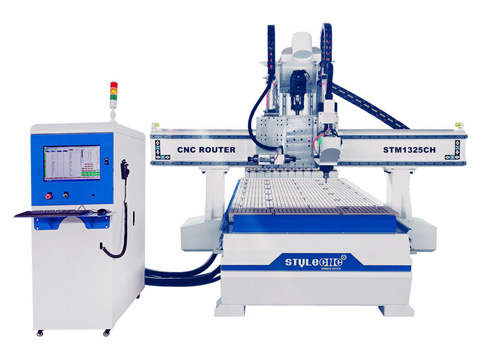
STM1325CH
4' x 8' (48" x 96", 1300mm x 2500mm)
$14,000 - $18,000
4x8 Linear ATC CNC Router druri për përpunimin e drurit në shitje
4x8 Ruteri druri ATC CNC me ndërrues mjetesh lineare përdoret për përpunimin e drurit si dekorime, instrumente muzikore, dyer, dollapë, dritare, tavolina, mobilje.
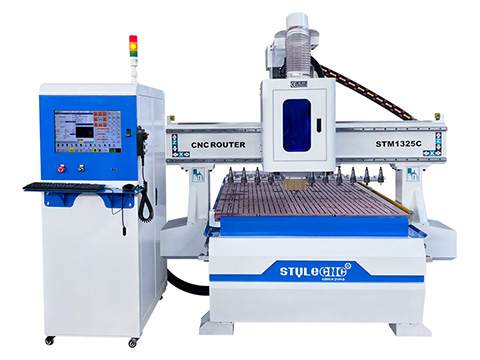
STM1325C
4' x 8' (48" x 96", 1300mm x 2500mm)
$12,500 - $21,800
4x8 Shitet Router ATC CNC me Kit Automatic Tool Changer
4x8 Makina e ruterit ATC CNC me komplet linear të ndërruesit automatik të mjeteve përdoret për të bërë kabinete, dyer, tabela, dekorime dhe më shumë projekte të përpunimit të drurit me porosi.
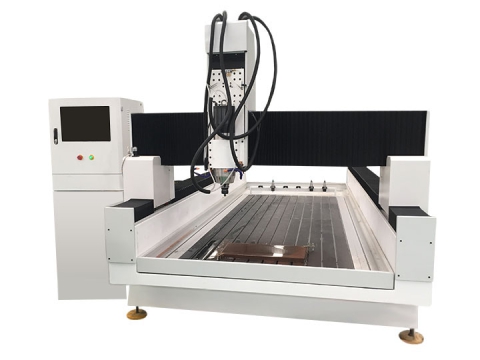
STS1325C
4' x 8' (48" x 96", 1300mm x 2500mm)
$12,800 - $20,000
Shitet ATC Linear Gdhendje CNC Guri
Makinë lineare për gdhendje CNC në gurë ATC STS1325C përdoret për gdhendjen e gurit, mermerit dhe granitit me ndërrues automatik linear të veglave prej 6 veglash.
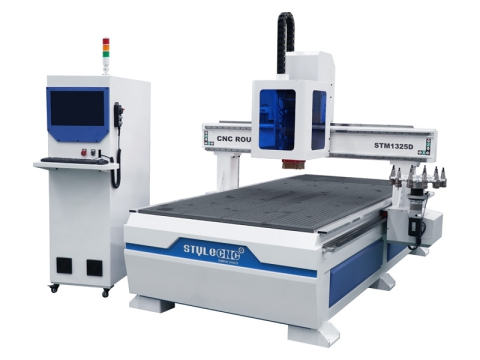
STM1325D
4' x 8' (48" x 96", 1300mm x 2500mm)
$13,500 - $15,800
Automatik 4x8 Makinë CNC me ndërrues veglash për punimin e drurit
Automatik 4x8 Makina CNC me ndërrues veglash është një ruter pro CNC për përpunimin e drurit popullor me një komplet tavoline prerëse me madhësi të plotë dhe aftësi bluarjeje precize.
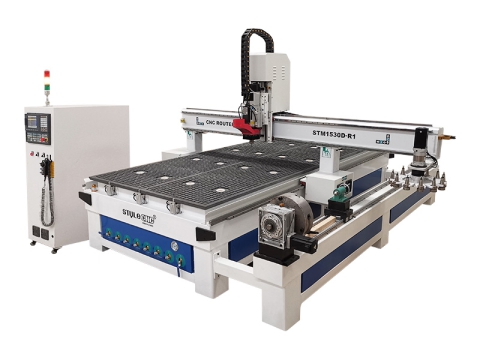
STM1530D-R1
5' x 10' (60" x 120", 1500mm x 3000mm)
$20,000 - $40,000
5x10 Qendra e përpunimit të drurit CNC me boshtin e katërt rrotullues në shitje
5x10 Përdoret qendra e përpunimit të drurit CNC me bosht të katërt rrotullues 2D/3D projekte të njohura të përpunimit të drurit. Tani shitet makina më e mirë CNC e drurit me çmim të volitshëm.
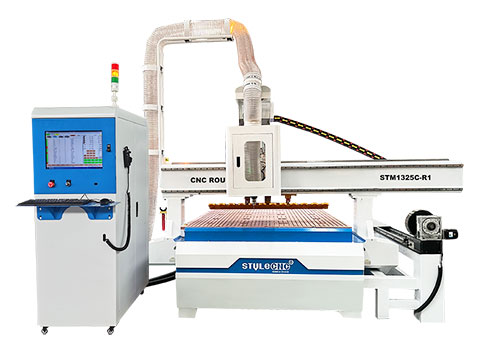
STM1325C-R1
4' x 8' (48" x 96", 1300mm x 2500mm)
$13,500 - $19,800
ATC 3D Router CNC për përpunimin e drurit me Tavolinë rrotulluese të boshtit të 4-të
4x8 Makina ruter druri ATC CNC vjen me një ndërrues veglash automatike prej 12 veglash për prodhimin e mobiljeve të kabinetit dhe tavolinë rrotulluese të aksit të 4-të për 3D punimin e drurit.
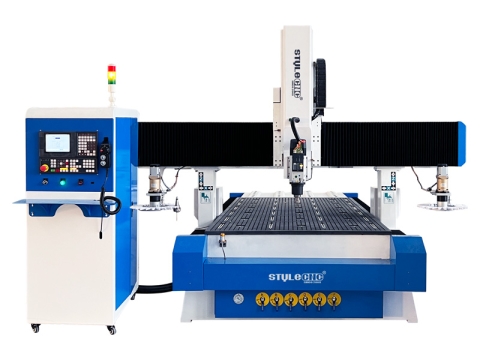
STM1530D2
5' x 10' (60" x 120", 1500mm x 3000mm)
$20,500 - $23,800
Industrial 5x10 Makinë për përpunimin e drurit CNC me komplete të dyfishta ATC
Industrial 5x10 Makina e përpunimit të drurit CNC vjen me komplete ATC rrotulluese të dyfishta me 2 revista veglash kazan, duke përfshirë 24 copa ruteri për dollapët dhe prodhimin e mobiljeve.
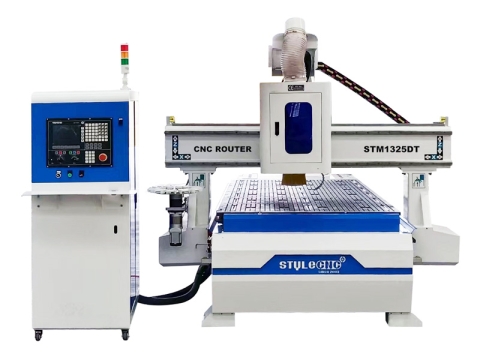
STM1325DT
4' x 8' (48" x 96", 1300mm x 2500mm)
$16,500 - $18,500
Heavy Duty 4x8 Router CNC për alumin me kokë trokitjeje
Detyrë e rëndë 4x8 Makina router ATC CNC me kokë trokitjeje është profesionale për shpimin e vrimave të vidhave në alumin, bronz, bakër dhe materiale të tjera të buta metalike.
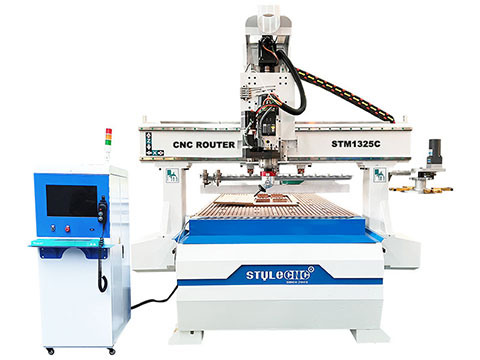
STM1325C
4' x 8' (48" x 96", 1300mm x 2500mm)
$20,800 - $35,800
Kompleti i tavolinës së ruterit të drurit ATC CNC me bosht HSD C dhe agregat
Ruter linear ATC CNC prej druri me çmim të përballueshëm me bosht C HSD dhe agregat për të rritur performancën, shkathtësinë dhe produktivitetin e kompleteve të tavolinave CNC me 3, 4 ose 5 boshte.
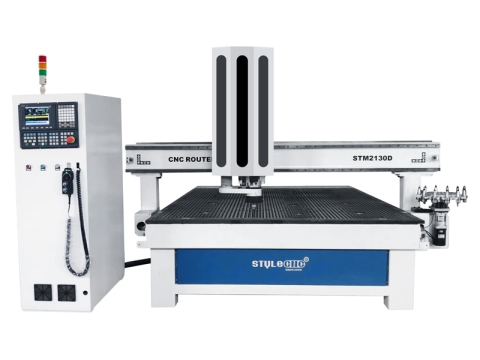
STM2130D
2100mm x 3000mm
$20,800 - $27,000
Automatic Tool Changer Qendra e përpunimit CNC për përpunimin e drurit
Ndërruesi automatik rrotullues i veglave Qendra e përpunimit CNC përdor një magazinë veglash karuseli prej 12 pjesësh ruteri për përpunimin e drurit për të ndryshuar veglat automatikisht në rrugëzim.

STM1325C3
4' x 8' (48" x 96", 1300mm x 2500mm)
$14,200 - $21,800
4x8 Shitet ATC CNC Dru Gdhendje me këmbyes veglash
4x8 Makina e gdhendjes së drurit ATC CNC është një makinë CNC automatike e përpunimit të drurit me ndërrues veglash për frezim dhe prerje dollapësh, dollapësh, mobilie me porosi.
Makinat industriale të ruterit ATC CNC
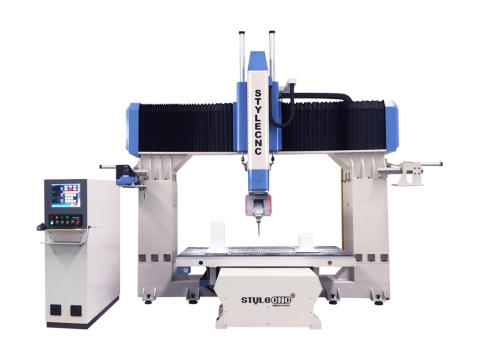
STM1325-5A
4' x 8' (48" x 96", 1300mm x 2500mm)
$105,000 - $110,000
Makinë ruter CNC 2026 me vlerësim më të lartë për shitje
Makina më e mirë CNC me 5 akse me ndërrues automatik të mjeteve përdoret për 2D/3D prerje, gdhendje, frezim për të bërë pjesë precize, kallëpe dhe skulptura komplekse.
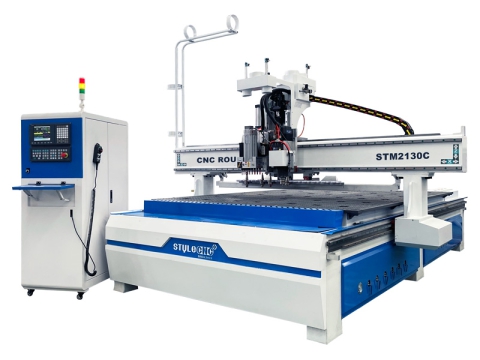
STM2130C
2100mm x 3000mm
$15,800 - $20,800
Makinë me ruter CNC inteligjente me fole për bërjen e kabineteve me porosi
Makina inteligjente me ruter CNC për folezim është një qendër automatike përpunimi CNC për folezim për prodhimin e dyerve të dollapëve, dollapëve dekorativë, dollapëve të kuzhinës, dollapëve me porosi.
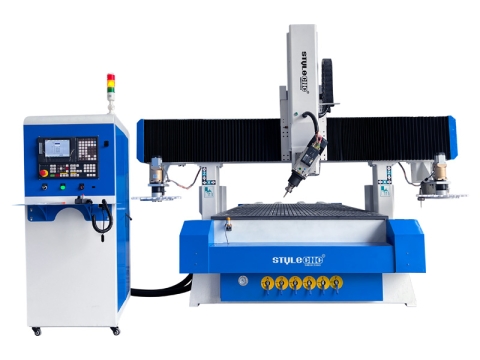
STM1325D2-4A
4' x 8' (48" x 96", 1300mm x 2500mm)
$19,200 - $21,800
Router Industrial CNC me 4 boshte druri me çantën e boshtit ATC të baterisë
Ruter CNC druri industrial me 4 boshte me 9KW Kompleti gishti i ndërruesit automatik të veglave të tipit tambur HSD në shitje për frezim, shpim, prerje për përpunimin e drurit popullor.
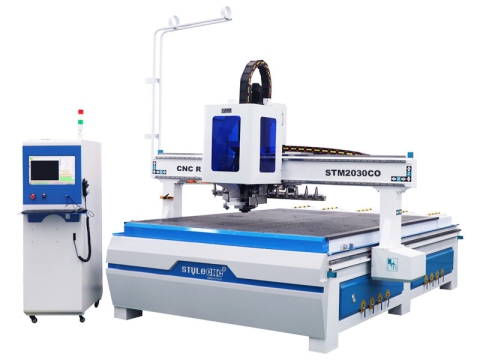
STM2030CO
2000x3000mm
$15,500 - $19,500
2026 Ruteri më i mirë ATC CNC me prerës thikat lëkundëse
Makina më e mirë e ruterit CNC e vitit 2026 vjen me një ndërrues automatik të veglave, një thikë të kombinuar lëkundëse dhe një industriale CCD sistemi i pozicionimit vizual të kamerës.
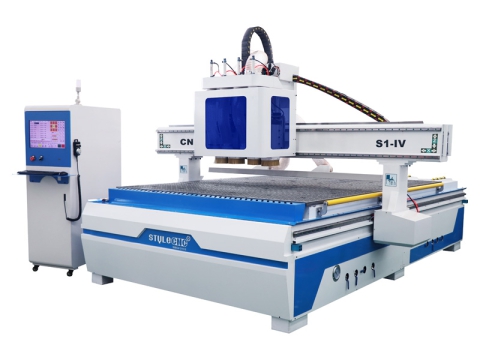
S1-IV
2100mm x 3000mm
$12,700 - $16,000
Shitet makineri ruter CNC industriale ATC me 4 boshte
Makina ruter CNC industriale ATC me 4 boshtra përdoret për mobilie panelesh, mobilie zyre, dyer druri, kabinete, tavolina, karrige, dritare, dekorime.

STM1325D
4' x 8' (48" x 96", 1300mm x 2500mm)
$20,000 - $30,000
Router CNC tavoline lëvizëse me ndërrues automatik të veglave rrotulluese
Makina e ruterit CNC me tavolinë lëvizëse me ndërrues automatik rrotullues të veglave përdoret për gdhendje dhe prerje me precizion të lartë të drurit, tunxhit, aluminit, shkumës, plastikës, akrilit.
Kompletet e ruterit ATC CNC të nivelit të hyrjes
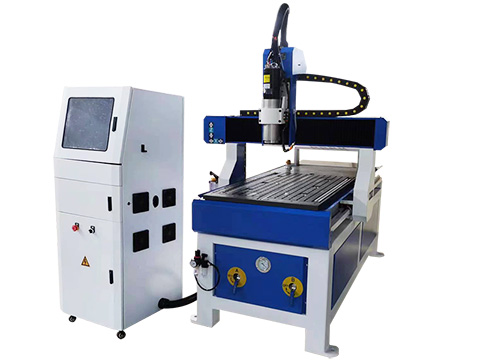
STM6090C1
600mm x900mm
$5,300 - $6,300
Router i vogël CNC i desktopit me ndërrues mjetesh për përdorim në shtëpi
Makina e ruterit CNC të desktopit me ATC është një paketë e vogël veglash CNC për hobi me një ndërrues automatik të veglave për 2D/3D përpunim në dyqan shtëpiak dhe biznes të vogël.
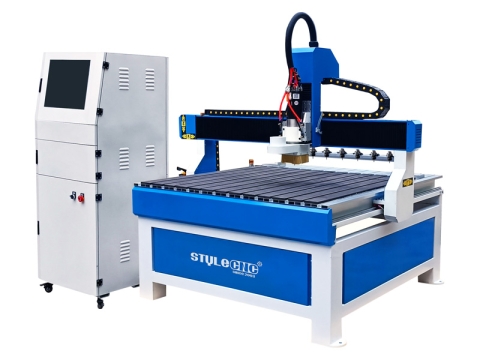
STG1212C
4' x 4' (48" x 48", 1200mm x 1200mm)
$5,500 - $6,500
4x4 Kompleti i tryezës së ruterit CNC me ndërrues mjetesh për fillestarët
4x4 Kompleti i tavolinës së ruterit CNC me ndërrues automatik të veglave për fillestarët përdoret për prerjen dhe bluarjen e drurit, aluminit, shkumës, plastikës, akrilit në bizneset e vogla dhe dyqanet shtëpiake.
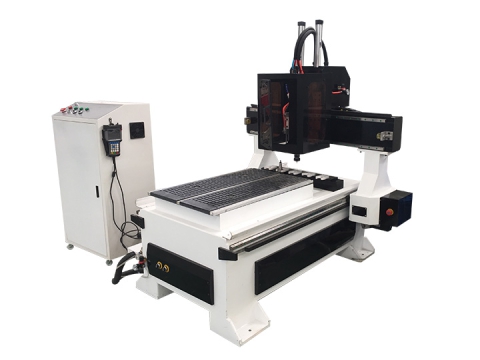
STM6090C
2' x 3' (24" x 36", 600mm x 900mm)
$5,200 - $6,500
Makinë e vogël ruter CNC me ndërrues automatik të veglave (ATC)
Ruter i vogël CNC me ATC (Automatic Tool Changer) & 2x3 Madhësia e tavolinës është një makinë CNC e nivelit fillestar me dizajn kompakt dhe ndërrim me shumë vegla për projekte të vogla.
Tregime dhe artikuj të veçantë që ju interesojnë
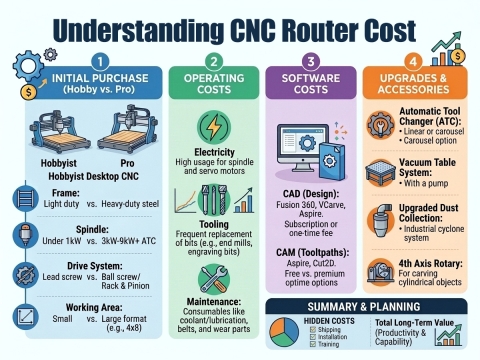
Përmirësimi i ruterit tuaj të zakonshëm CNC me ndërruesin automatik të mjeteve
A po planifikoni të ndërtoni vetë një komplet ndërrimi automatik mjetesh CNC apo të blini rutera CNC ATC me çmim të përballueshëm me komplete ndërrimi automatik mjetesh për dru, MDF, alumin, bronz, bakër, shkumë, gur, plastikë me prerje, gdhendje, frezim, shpim dhe kanalizim? Rishikoni këtë udhëzues gjithëpërfshirës dhe praktik blerësi për mekanikë, prodhues, operatorë dhe fillestarë, ne do t'ju ofrojmë ruterat më të mirë CNC me komplete ATC të vitit 2026 me çmim kostoje me shërbim të personalizuar që i përshtatet planeve, projekteve dhe ideve tuaja të biznesit. Për të përfunduar procedura të shumëfishta përpunimi në një fiksim të pjesës së punës, për të shkurtuar kohën ndihmëse dhe për të zvogëluar gabimin e shkaktuar nga instalimet e shumëfishta të pjesës së punës, makina juaj e zakonshme CNC duhet të vijë me një ndërrim automatik mjetesh, i cili mund të përmbushë kërkesat themelore të kohës së shkurtër të ndërrimit të mjeteve, saktësisë së lartë të pozicionimit të përsëritur të mjeteve, ruajtjes së mjaftueshme të mjeteve, gjurmës së vogël të karikatorit të mjeteve, sigurisë dhe besueshmërisë.
Përcaktim
Automatic Tool Changer është një pajisje për transferimin, ngarkimin dhe shkarkimin e veglave midis boshtit dhe magazinës së veglave. Automatic Tool Changer është emri i plotë i ATC në përpunimin CNC.
Kompletet automatike të ndërruesit të veglave drejtojnë makinën CNC me punë të vazhdueshme, domethënë, pasi të përfundojë çdo proces, mjeti i ri i përdorur në procesin e ardhshëm ndryshohet automatikisht në bosht dhe boshti e merr mjetin, shkëmbimi i mjeteve në përgjithësi bëhet plotësohet nga veprimi i koordinuar i manipuluesit, revistës dhe boshtit.
Krahasuar me ruterat CNC me shumë bosht, ATC ka nevojë vetëm për një bosht në kokë, përbërësit e boshtit kanë ngurtësi të mjaftueshme për të përmbushur kërkesat e përpunimit të ndryshëm me saktësi. Përveç kësaj, revista e veglave mund të ruajë një numër të madh mjetesh për përpunimin me shumë hapa të pjesëve komplekse, të cilat mund të përmirësojnë ndjeshëm përshtatshmërinë dhe efikasitetin e përpunimit të veglave të makinës. Sistemi ATC përbëhet nga 2 pjesë: një revistë mjetesh dhe një pajisje automatike për ndërrimin e veglave. Ka 2 avantazhe kryesore: e para është se rezervohet vetëm një bosht, gjë që është e dobishme për të thjeshtuar strukturën e boshtit dhe për të përmirësuar ngurtësinë e boshtit; e dyta është se një numër i madh i bitave të ruterit me lloje dhe funksione të ndryshme mund të ruhen në bibliotekë, gjë që është e përshtatshme për të përfunduar procedura të ndryshme komplekse dhe me shumë hapa të përpunimit.
Kompleti i automatizuar i ndërruesit të veglave përbëhet nga revista e veglave, sistemi i zgjedhjes së veglave, mekanizmi i shkëmbimit të veglave dhe pjesë të tjera, dhe struktura është më e ndërlikuar. Ai është përgjegjës për transferimin e bitit midis magazinës dhe boshtit, shtyrjen e grimcës për t'u përdorur në bosht dhe më pas dërgimin e bitit të zëvendësuar përsëri në magazinë brenda. Megjithëse kjo metodë e ndryshimit nuk është aq e drejtpërdrejtë sa ajo e mëparshme, ajo shmang lëvizjen e magazinës dhe boshtit për ndryshimin e veglave dhe zëvendësohet nga një ndërrues i automatizuar veglash. Në këtë mënyrë, diapazoni i lëvizjes së komponentëve mekanikë zvogëlohet, ndryshimi kryhet më shpejt, dhe faqosja e projektimit është gjithashtu më fleksibël.
Parimi i punës
Në sistemin automatik të ndërrimit të veglave, pajisja që realizon transferimin dhe ngarkimin dhe shkarkimin e mjetit ndërmjet karikatorit dhe boshtit quhet ndërruesi i veglave. Ka 2 mënyra për të shkëmbyer mjetet: lëvizja relative e magazinës dhe boshtit, dhe manipuluesi. Pajisja që përdor lëvizjen relative të karikatorit dhe boshtit për të realizuar shkëmbimin e veglave duhet së pari ta kthejë mjetin e përdorur në karikator kur ndryshon veglën dhe më pas ta nxjerrë mjetin e ri nga karikatori. 1 veprimet nuk mund të kryhen në të njëjtën kohë dhe koha e ndërrimit të mjetit është më e gjatë.
Megjithatë, ndërruesi i veglave të manipuluesit mund të rrëmbejë dhe ngarkojë dhe shkarkojë pjesët në bosht dhe në magazinë në të njëjtën kohë gjatë ndërrimit, kështu që koha e ndryshimit shkurtohet më tej. Metoda e shkëmbimit të mjeteve duke përdorur një robot është më e përdorura. Kjo ndodh sepse manipuluesi është fleksibël në ndryshim, i shpejtë në veprim dhe i thjeshtë në strukturë. Manipuluesi mund të kryejë një sërë veprimesh si kapje - vizatim - kthim - futje - kthim. Për të parandaluar rënien e grimcave, kthetrat e lëvizshme të manipuluesit janë të pajisura me një mekanizëm vetëmbytës.
Karakteristikat & Avantazhet
Është miratuar boshti automatik i ndërruesit të veglave me fuqi të lartë, me performancë të mirë fillestare dhe çift rrotullues të madh, i cili mund t'i japë lojë të plotë avantazheve të shpejtësisë së lartë dhe efikasitetit më të lartë të makinës. Ai miraton servo motor me çift rrotullues të lartë të prodhuar në Japoni, i cili ka avantazhet e zhurmës së ulët, shpejtësisë së lartë dhe saktësisë së lartë të pozicionimit. Pajisur me një revistë unike mjetesh, ju mund të shkëmbeni pjesët e kërkuara të ruterit sipas dëshirës. Koha e ndërrimit të mjetit zgjat vetëm disa sekonda. Revista standarde e veglave vjen me 8 vegla dhe një revistë veglash me kapacitet më të madh mund të personalizohet.
Shpenzimet
Kostoja e një makine ruteri CNC ATC (Automatic Tool Changer) mund të ndryshojë gjerësisht bazuar në specifikimet, madhësinë, veçoritë dhe markën e makinës, zakonisht duke filluar nga rreth $10,800 e lart $100,000. Kompletet e ruterit ATC CNC për hobi të nivelit fillestar kushtojnë mesatarisht $12,000, ndërkohë që disa tavolina ruterash ATC CNC industriale të nivelit më të lartë me aftësi të avancuara, zona më të mëdha pune dhe veçori shtesë priren të jenë më të shtrenjta. Në përgjithësi, kostoja mesatare e blerjes së një ruteri ATC CNC me ndërrues mjetesh është rreth $16,000. Është e këshillueshme që të konsultoheni me prodhues ose furnitorë të veçantë për çmimet e sakta bazuar në nevojat tuaja.
Shumica e punëtorëve të drurit janë të etur për të zotëruar një ruter ATC CNC, por disa prej tyre nuk e kanë idenë se sa kushton përmirësimi i një makinerie të zakonshme CNC me një komplet automatik të ndërrimit të veglave. Sipas raportit të tregut industrial CNC 2026, do t'ju duhet të shpenzoni një shtesë $3000 deri në $8000 në krye të një makinerie të zakonshme nëse doni të bëni vetë.
specifikimet
| Markë | STYLECNC |
| Madhësitë e tabelave | 4' x 4', 4' x 6', 4' x 8', 5' x 10', 6' x 12' |
| Aks | 3 Bosht, Boshti i 4-të, 4 Bosht, 5 Bosht |
| Aftësi | Përpunimi 2D, Përpunimi 2.5D, 3D machining |
| Materiale | Dru, Metal, Alumin, Bakër, Tunxh, Gurë, Shkumë, Plastikë |
| Llojet | Llojet e hobi për përdorim shtëpiak dhe llojet industriale për përdorim komercial |
| program | ArtCAM, Type3, Cabinet Vision, CorelDraw, UG, Solidworks, MeshCAM, AlphaCAM, UcanCAM, MasterCAM, CASmate, PowerMILL, Fusion360, Aspire, AutoCAD, Autodesk Inventor, Alibre, Rhinoceros 3D |
| Kontrollues | OSAI, Syntec, LNC |
| Nivelet e cmimit | 6,000.00 dollarë - $110,000.00 |
| Shërbimi OEM | Zona e punës e boshtit X, Y, Z |
| Pjesët Opsionale | Mbledhësi pluhuri, pajisje rrotulluese, pompë vakum, servo motorë, sistem ftohjeje, bosht Colombo |
Llojet
Ndërruesit automatikë të mjeteve ndahen në 3 lloje të zakonshme: lloji linear, lloji i daulleve dhe lloji i zinxhirit, ne do t'i prezantojmë ato një nga një.
Lloji linear
Ky është një lloj ndërruesi në linjë, i cili përdoret për revista me 4 deri në 12 vegla. Ai karakterizohet nga ndryshimi i shpejtë i veglave dhe i lehtë për t'u përdorur.
Lloji i daulleve
Ky është një lloj ndërruesi rrotullues, i cili njihet edhe si ATC i tipit CTM dhe ATC i llojit të diskut. Përdoret për revista me 8 deri në 20 vegla.
Lloji i zinxhirit
Përdoret për makina vertikale CNC me shpejtësi më të ulët të ndërrimit të veglave. Është projektuar për revista me më shumë se 30 vegla, e cila ka kapacitetin më të mirë mbajtës të veglave.
Si të ndryshoni mjetin në përpunimin CNC?
Mbajtëse e veglave rrotulluese
Shtylla rrotulluese e mjetit është një nga ndërruesit më të thjeshtë, që përdoret zakonisht në tornot CNC. Mund të projektohet në forma të ndryshme si mbështetëse aksiale e mjetit katrore, gjashtëkëndore ose disku. Katër, 6 ose më shumë mjete instalohen përkatësisht në mbajtësen rrotulluese, dhe majat ndërrohen sipas udhëzimeve të pajisjes së kontrollit numerik. Mbajtësja rrotulluese e mjetit duhet të ketë forcë dhe ngurtësi të mirë në strukturë për t'i bërë ballë rezistencës së prerjes gjatë përpunimit të ashpër. Meqenëse saktësia e përpunimit me tornim varet kryesisht nga pozicioni i majës së mjetit, për tornot me kontroll numerik kompjuterik, pozicioni i mjetit nuk rregullohet manualisht gjatë procesit të përpunimit, kështu që është më e nevojshme të zgjidhet një skemë pozicionimi e besueshme dhe një strukturë pozicionimi e arsyeshme për të siguruar mjetin rrotullues. Pas çdo indeksimi, rafti ka saktësinë më të lartë të mundshme të pozicionimit të përsëritur (zakonisht 0.001-0.005mm). Në rrethana normale, veprimi i ndryshimit të mbajtësit rrotullues përfshin ngritjen e mbajtëses, indeksimin e mbajtëses dhe shtypjen e mbajtësit.
Ndryshimi i kokës së gishtit
Ndryshimi i veglës së kokës së boshtit është një metodë relativisht e thjeshtë e ndryshimit të veglave për makinat CNC me vegla rrotulluese. Kjo kokë boshti është në të vërtetë një revistë mjetesh frëngji. Ekzistojnë 2 lloje të kokave të boshtit: horizontale dhe vertikale. Zakonisht, indeksimi i frëngjisë përdoret për të zëvendësuar kokën e boshtit për të realizuar ndryshimin automatik të mjetit. Në çdo bosht të frëngjisë, mjetet rrotulluese të kërkuara për secilin proces janë para-instaluar. Kur lëshohet një komandë për ndryshimin e mjetit, çdo kokë boshti kthehet në pozicionin e përpunimit me radhë dhe lëvizja kryesore aktivizohet, në mënyrë që boshti përkatës të shtyjë bitin të rrotullohet. Boshtet e tjera në pozicione jo përpunuese janë shkëputur nga lëvizja kryesore. Pajisja e ndërrimit të veglës së boshtit kursen një sërë operacionesh të ndërlikuara si lirimi automatik, shtrëngimi, shkarkimi, ngarkimi dhe shkarkimi, duke shkurtuar kështu kohën e ndryshimit dhe duke përmirësuar besueshmërinë e ndërrimit. Megjithatë, për shkak të kufizimit të pozicionit të hapësirës, madhësia strukturore e komponentëve të boshtit nuk mund të jetë shumë e madhe, duke ndikuar kështu në ngurtësinë e sistemit të boshtit. Për të siguruar ngurtësinë e boshtit, numri i boshtit duhet të jetë i kufizuar, përndryshe madhësia e strukturës do të rritet. Prandaj, koka e boshtit të frëngjisë zakonisht është e përshtatshme vetëm për makinat me pak procese dhe kërkesa për saktësi të ulët, të tilla si makinat e shpimit dhe bluarjes me kontroll numerik kompjuterik.
Sistemi automatik i ndryshimit të mjeteve
Meqenëse mbështetësi i mjetit rrotullues dhe ndërruesi i tipit të kokës së frëngjisë nuk mund të strehojnë shumë pjesë, ato nuk mund të plotësojnë nevojat e përpunimit të pjesëve komplekse. Prandaj, makinat ATC CNC përdorin kryesisht ndërruesit automatikë me revista veglash. Pajisja me një karikator veglash përbëhet nga një magazinë dhe një mekanizëm ndërrimi i veglave, dhe procesi i ndryshimit është më i ndërlikuar. Së pari, të gjitha pjesët e përdorura në procesin e përpunimit duhet të instalohen në mbajtësin standard dhe pasi të keni rregulluar paraprakisht madhësinë jashtë makinës, t'i vendosni ato në magazinë në një mënyrë të caktuar. Kur ndryshoni, së pari zgjidhni bitin në magazinë dhe më pas ndërruesi do ta nxjerrë bitin nga magazina ose boshtin për shkëmbim, do ta vendosë bitin e ri në bosht dhe do ta vendosë bitin e vjetër në magazinë. Revista ka një kapacitet të madh dhe mund të montohet anash ose sipër kokës. Meqenëse ka vetëm një bosht në kokën e makinës me karikatorin automatik të ndërrimit të veglave, ngurtësia e përbërësve të boshtit duhet të jetë e lartë për të përmbushur kërkesat e përpunimit me saktësi. Për më tepër, numri i pjesëve në revistë është i madh, kështu që mund të kryhet përpunimi me shumë procese i pjesëve komplekse, gjë që përmirëson shumë përshtatshmërinë dhe efikasitetin e përpunimit të makinës. Sistemi ATC me karikator është i përshtatshëm për qendrat e shpimit dhe qendrat e përpunimit.
Si të zgjidhni revistën dhe mjetin?
Lloji i revistës së veglave
Revista e veglave përdoret për të rezervuar një numër të caktuar bitësh të ruterit, të cilët mund të shkëmbehen me pjesët në bosht përmes manipulatorit. Ekzistojnë lloje të ndryshme të revistave, të tilla si revista të llojit disku dhe revista të tipit zinxhir. Forma dhe kapaciteti i revistave duhet të përcaktohen sipas fushëveprimit teknologjik të makinës. Në revistën e veglave të diskut, drejtimi i bitit të ruterit është në të njëjtin drejtim me boshtin. Kur ndryshoni bitin, kutia e boshtit ngrihet në një pozicion të caktuar, në mënyrë që pjesa në bosht të jetë në një linjë me pozicionin e poshtëm të revistës, dhe biti i ruterit është i mbërthyer, boshti është nën kontrollin e kompjuterit, lëshoni dorezën , revista e veglës së diskut lëviz përpara, nxjerr pjesën e ruterit në bosht dhe më pas revista rrotullon pjesën e përdorur në procesi tjetër në pozicionin e përafruar me boshtin, karikatori mbrapa, futni bitin e ri në vrimën e boshtit, boshti shtrëngon mbajtësin, kutia e boshtit ulet në pozicionin e punës, detyra e ndërrimit të veglës përfundon dhe procesi tjetër po fillon të punojë. Përparësitë e kësaj pajisje ndërruese të mjeteve janë të thjeshta në strukturë, kosto të ulët dhe besueshmëri të mirë në ndryshim. Disavantazhi është se koha e ndërrimit është e gjatë dhe është e përshtatshme për qendrat e përpunimit me kapacitet të vogël magazine. Për qendrat e përpunimit që kërkojnë një kapacitet të madh karikatori, do të përdoret një magazinë mjetesh zinxhir. Revista ka një strukturë kompakte dhe një kapacitet të madh revistë. Forma e unazës së zinxhirit mund të bëhet në lloje të ndryshme sipas paraqitjes së makinës. Forma, pozicioni i ndryshimit mund të jetë gjithashtu i zgjatur për të lehtësuar ndryshimin. Kur numri i bitave të ruterit duhet të rritet, është e nevojshme vetëm të rritet gjatësia e zinxhirit, gjë që sjell komoditet në hartimin dhe prodhimin e revistës.
Metoda e përzgjedhjes së mjeteve
Ka shumë pjesë të ruajtura në revistë. Para çdo ndryshimi, biti duhet të zgjidhet. Metodat e përzgjedhjes së mjeteve të përdorura zakonisht përfshijnë metodën sekuenciale dhe metodën arbitrare. Mjetet futen në mbajtëset e revistës me radhë sipas kërkesave të procesit. Përpunimi është për të rregulluar bitet në sekuencë. Gjatë përpunimit të pjesëve të ndryshme të punës, renditja e pjesëve në magazinë duhet të rirregullohet. Avantazhi është se drejtimi dhe kontrolli i revistës janë relativisht të thjeshta. Prandaj, kjo metodë është e përshtatshme për ndërrimin automatik të veglave të makinerive të kontrollit numerik kompjuterik me madhësi të vogël dhe të mesme me tufa të mëdha përpunimi dhe numër të vogël të varieteteve të pjesëve të punës. Me zhvillimin e sistemit të kontrollit numerik, shumica e sistemeve të kontrollit numerik adoptojnë metodën e zgjedhjes arbitrare të mjeteve, e cila ndahet në 3 lloje të kodimit të mbajtësit të veglave, kodimit të veglave dhe llojit të memories.
Metoda e kodimit të mjeteve
Kodi i mjetit ose kodi i mbajtësit duhet të identifikohet duke instaluar një shirit kodi në mjet ose mbajtës, i cili përgjithësisht kodohet sipas parimit të kodimit binar. Metoda e përzgjedhjes miraton një strukturë të veçantë mbajtëse veglash dhe çdo bit ka kodin e vet, kështu që biti mund të ripërdoret në procese të ndryshme dhe biti i zëvendësuar nuk ka nevojë të vendoset përsëri në mbajtësin origjinal. Revista me kapacitet të madh mund të reduktohet në përputhje me rrethanat. Sidoqoftë, çdo bit ka një unazë të veçantë kodimi, gjatësia zgjatet, është e vështirë për t'u prodhuar dhe struktura e revistës dhe e manipuluesit bëhet e ndërlikuar. Metoda e kodimit të mbajtësit është që një thikë korrespondon me një mbajtëse. Mjetet e hequra nga një mbajtëse duhet të vendosen përsëri në të njëjtën mbajtëse. Pjesët e zgjedhjes dhe vendosjes janë të vështira dhe kërkojnë shumë kohë për t'u ndryshuar. Aktualisht, metoda e kujtesës përdoret gjerësisht në qendrat e përpunimit. Në këtë mënyrë, numri dhe pozicioni i mbajtësit në magazinë mund të ruhen në PLC të sistemit CNC në përputhje me rrethanat. Informacioni i veglave ruhet gjithmonë në PLC, pavarësisht se në cilin pajisje është vendosur mjeti. Revista është e pajisur me një pajisje për zbulimin e pozicionit, e cila mund të marrë informacionin e pozicionit të çdo mbajtëse. Në këtë mënyrë mjeti mund të nxirret dhe të kthehet sipas dëshirës. Ka edhe një origjinë mekanike në revistë, kështu që sa herë që zgjidhet një thikë, do të zgjidhet thika më e afërt.
Aplikime
Makineritë e ruterit ATC CNC mund të përdoren në një gamë të gjerë industrish, të tilla si përmirësimi i mobiljeve dhe shtëpive, vepra artizanale prej druri, kabinete, ekrane, reklama, instrumente muzikore ose industri të përpunimit të guaskës së instrumenteve precize. Dhe materialet që mund të përpunohen përfshijnë kryesisht materiale të ndryshme jo metalike si druri, qelqi, guri, plastika, akriliku dhe materialet izoluese.
Njoftime
Dyert e shtëpisë, 3D përpunimi i tabelave me valë, dyert e kabinetit, dyert e drurit të ngurtë, dyert prej druri artizanale, dyert pa bojë, ekranet, prodhimi i dritareve artizanale, lustruesit e këpucëve, dollapët dhe panelet e makinerive të lojërave, tavolina kompjuteri dhe prodhimi i mobiljeve të paneleve.
Bërja e mykut
Mund të prodhojë kallëpe metalike si bakri, alumini, hekuri e të tjera, si dhe kallëpe jo metalike si druri, guri, plastika, PVC etj.
Reklamat & Hobiistët
Krijimi i shenjave, krijimi i logos, shkronjat, prerja akrilike, formimi i flluskave dhe dekorimet.
Prodhim industrial
Mund të bëjë të gjitha llojet e skulpturave të hijeve dhe skulpturave të relievit, të cilat përdoren gjerësisht në industrinë e artizanatit dhe dhuratave.
Përtej Bazave: Produktiviteti dhe Kujdesi për Routerin tuaj CNC ATC
Një ndërrues automatik mjetesh shkurton kohën e konfigurimit për çdo pjesë deri në 70% dhe largon lodhjen e operatorit gjatë punës së përsëritur. Kombinoni këto përfitime me një rutinë të thjeshtë mirëmbajtjeje për ta mbajtur karikatorin, boshtin dhe kapësen të besueshme për vite me radhë.
Efikasiteti i Prodhimit: Kursime në Kohë Reale nga Ndërrimi Automatik i Veglave
Ndryshimet manuale të mjeteve në një standard Router CNC zgjasin nga 30 deri në 90 sekonda secila. Një ATC lineare ose tambure e përfundon të njëjtin ndërrim në 3 deri në 8 sekonda pa ndërhyrjen e operatorit. Në një derë dollapi që funksionon me 5 ndryshime mjetesh për panel, kjo është 4 deri në 7 minuta të kursyera për cikël - afërsisht një panel shtesë çdo orë. I shoqëruar me një Ruter CNC inteligjent i folezimit, fiton përbërje gjatë ndërrimeve të plota.
✓ Kohëzgjatje më të shpejta të ciklit në punët me shumë mjete — shpim, profilim, prerje kanalesh në formë V-je në një konfigurim të vetëm.
✓ Ulje e skrapit nga gabimet e zerimit gjatë ndryshimeve manuale.
✓ Hapësira të pambikëqyrura për folezimin dhe prodhimin në seri.
Shih tonë Udhëzues për koston e ruterit CNC për matematikën e shpagimit sipas vëllimit të punës.
Orari i Mirëmbajtjes Rutinore për Performancë të Besueshme të ATC-së
ATC është pjesa mekanikisht më aktive e ruterit tuaj. Një rutinë e thjeshtë parandalon dështimet që operatorët zakonisht i zbulojnë vetëm gjatë një pune të bllokuar.
| Interval | Detyrë | Matja / Rezultati |
|---|---|---|
| Përditë | Fshini pluhurin nga xhepat e revistave, fshini konin e boshtit | Ndalon ngecjen e çipave në kapëse |
| Javor | Lubrifikoni udhëzuesit e karikatorëve dhe kunjat e mbajtëses së veglave | Zvogëlon gabimet e sensorit |
| Mujor | Kontrolloni presionin e ajrit (tipik 6–7 bar) dhe tensionin e shufrës së tërheqjes | Parandalon dështimet e rënies dhe rrëzimit |
| tremujor | Inspektoni sensorët e afërsisë, pastroni treguesit LED | Kap keqpozicionimin përpara se të ndalojë vijën |
Stoku rezervë bitë ruteri dhe aksesorë ATC në përputhjen e mbajtëseve të veglave, në mënyrë që një pjesë e konsumuar të mos e pengojë kurrë punën.
Troubleshooting
Ruteri CNC me ATC është klasifikimi më i fuqishëm i makinave kompjuterike të kontrollit numerik. Megjithëse forca dhe shpejtësia e përpunimit janë të pakrahasueshme me makinat e tjera të kontrollit numerik kompjuterik, si një pajisje mekanike plotësisht e automatizuar, inspektimi dhe mirëmbajtja e përditshme janë gjithashtu shumë të nevojshme. Një ruter CNC me ndërrues mjetesh është krejtësisht i ndryshëm nga metodat e zbulimit dhe diagnostikimit të gabimeve të makinave të zakonshme të kontrollit numerik kompjuterik.
Metoda e inspektimit të funksionimit të makinës
Metoda e inspektimit të funksionimit është një metodë e vëzhgimit dhe monitorimit të funksionimit aktual të makinës për të përcaktuar pozicionin e mosfunksionimit dhe kështu për të gjurmuar shkakun rrënjësor të defektit. Në përgjithësi, kompletet e makinerive të kontrollit numerik kompjuterik miratojnë pjesë të kontrollit hidraulike dhe pneumatike, të tilla si ndërruesi i automatizuar i mjeteve, pajisja e tavolinës së shkëmbimit, pajisja e pajisjes dhe transmetimit, etj., Të cilat mund të përdoren për të përcaktuar shkakun e defektit përmes diagnostikimit të lëvizjes.
Metoda e analizës së gjendjes
Sistemi CNC jo vetëm që mund të shfaqë informacionin e diagnozës së defekteve, por gjithashtu të sigurojë gjendje të ndryshme të diagnozës në formën e adresës së diagnozës dhe të dhënave të diagnozës. Për shembull, kur sistemi kthehet në pikën e referencës gabimisht, mund të kontrolloni vlerën e statusit të parametrit përkatës për të përcaktuar shkakun e dështimit.
Metoda e kontrollit të programimit CNC
Metoda e kontrollit të programimit CNC quhet edhe metoda e testimit të funksionit të programit. Është një metodë për të konfirmuar shkakun e dështimit duke përpiluar një segment të veçantë të programit testues. Ju mund të përdorni metodën e programimit manual për të përpiluar një program testimi funksioni për funksionet e sistemit (të tilla si pozicionimi linear, interpolimi rrethor, prerja e fijeve, ciklet e konservuara, programet makro të përdoruesit, etj.), dhe të ekzekutoni programin e testimit për të kontrolluar saktësinë dhe saktësinë dhe besueshmëria e makinës për të kryer këto funksione, dhe më pas për të përcaktuar shkakun e dështimit. Zakonisht një program testimi shkruhet me udhëzime për riparimin e makinës dhe programi ekzekutohet kur ndodh një defekt për të përcaktuar se cili është defekti.
Metoda e inspektimit të instrumentit
Metoda e inspektimit të instrumentit i referohet përdorimit të instrumenteve elektrike konvencionale për të matur tensionin e secilit grup të furnizimeve me energji AC dhe DC, sinjalet e fazës DC dhe impuls, etj., Për të gjetur defektet.
Metoda e vetëdiagnostikimit të sistemit të kontrollit numerik
Vetë-diagnostikimi i sistemit të kontrollit numerik është një metodë diagnostike që përdor programin e brendshëm të vetëdiagnostikimit ose softuerin e veçantë diagnostikues të sistemit për të vetëdiagnostikuar dhe testuar harduerin kyç brenda sistemit dhe softuerin e kontrollit të sistemit. Kryesisht përfshin vetë-diagnozën e ndezjes, monitorimin në internet dhe testimin offline. Makina CNC përdor funksionin e vetë-diagnostikimit të sistemit, i cili mund të shfaqë lehtësisht statusin e sinjalit të ndërfaqes midis sistemit dhe çdo pjese dhe të zbulojë vendndodhjen e përgjithshme të defektit. Është metoda më e përdorur në procesin e diagnostikimit të defekteve.
Pyetjet e bëra më shpesh
Sa mjete duhet të mbajë revista ime ATC?
Dyqanet e mobiljeve funksionojnë mirë me 8–12 mjete. Dyqanet e tabelave dhe 3D Puna mund të kërkojë 16+. ATC-të lineare kufizohen rreth 12. Llojet e daulleve dhe zinxhirëve shkallëzohen më lart.
Cili është ndryshimi midis mbajtëseve të veglave BT30 dhe ISO30?
Të dyja ndajnë një konik prej 30, por ndryshojnë në trashësinë e bulonave tërheqës dhe flanxhës. BT është standardi japonez; ISO/CAT është standardi evropian/amerikan. Përshtatni shufrën e tërheqjes së boshtit tuaj - ato nuk janë të këmbyeshme.
Pse krahu i ATC nuk arrin të kthehet në pozicionin e tij fillestar?
Zakonisht është një sensor i fiksuar në një mjet që nuk ndizet, kështu që kontrolluesi nuk e sheh kurrë ndërrimin si të përfunduar. Inspektoni sensorin e afërsisë pranë boshtit dhe verifikoni presionin e ajrit në karusel.
Sa kohë zgjat në të vërtetë një ndërrim mjeti ATC?
Ndërruesit linearë ndërrohen brenda 3-5 sekondave. Revistat e tamburit dhe të diskut punojnë për 4-8 sekonda. Llojet e zinxhirëve zgjasin 6-12 sekonda, por mbajnë mbi 30 bit për qendrat e përpunimit.
A mund ta instaloj një ATC në një ruter CNC ekzistues?
Po, nëse boshti pranon mbajtëset e veglave ISO/BT dhe kontrolluesi mbështet makrot M6. Buxheti $3,000–8,000 dollarë për një rikonstruksion linear. Duke u afruar me një Ruter CNC me 5 boshteKonfirmoni që lëvizja e boshtit Z lejon hapësirën për mbledhjen e veglave.
Si i kalibroj zhvendosjet e gjatësisë së mjetit në një ATC?
Përdorni funksionin Matje të kontrolluesit: ngarkoni çdo mjet, ekzekutoni sondën e gjatësisë së mjetit dhe lëreni sistemin të shkruajë zhvendosjet në tabelën e mjeteve. Rikalibroni sa herë që një majë zëvendësohet ose mprehet.
Pse ATC-ja ime i lëshon mjetet ose nuk i lëshon ato?
Gishtat e konsumuar të kapëseve, tensioni i dobët i shufrës së tërheqjes ose sipërfaqet konike të kontaminuara janë fajtorët e zakonshëm. Pastroni konikën e boshtit dhe mbajtësen e mjetit, pastaj verifikoni forcën tërheqëse të shufrës së tërheqjes kundrejt specifikimeve në pajisjen tuaj. Manuali i përdoruesit të ruterit CNC.
Çfarë thonë klientët tanë?
Mos i merrni fjalët tona si gjithçka. Zbuloni se çfarë thonë klientët për makineritë tona të ruterit ATC CNC që ata kanë në pronësi ose me përvojë. Pse është STYLECNC konsiderohet një markë dhe prodhues i besueshëm për të blerë një makinë të re router ATC CNC? Ne mund të flasim gjatë gjithë ditës për produktet tona cilësore, 24/7 shërbim dhe mbështetje e shkëlqyer ndaj klientit, si dhe politikën tonë 30-ditore të kthimit dhe rimbursimit. Por a nuk do të ishte më e dobishme dhe më e rëndësishme për fillestarët dhe profesionistët të dëgjonin klientët e jetës reale të përjetojnë se si është të blini dhe përdorni një vegël makinerie automatike të kontrolluar nga kompjuteri nga ne? Edhe ne mendojmë kështu, kjo është arsyeja pse ne kemi mbledhur mijëra komente të vërteta për të ndihmuar në sjelljen e transparencës në procesin tonë unik të blerjes në thellësi. STYLECNC garanton që të gjitha vlerësimet e klientëve janë vlerësime reale nga ata që kanë blerë dhe përdorur produktet ose shërbimet tona.