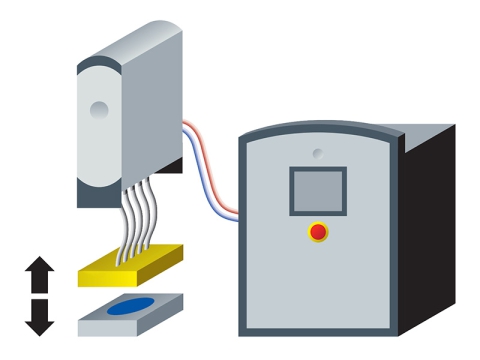
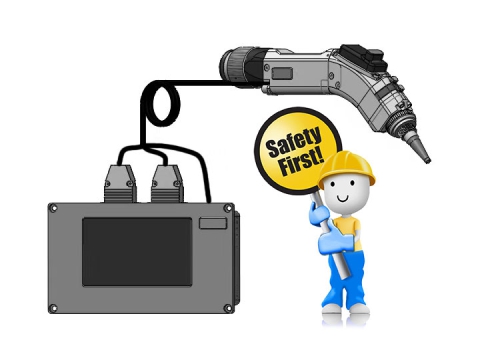
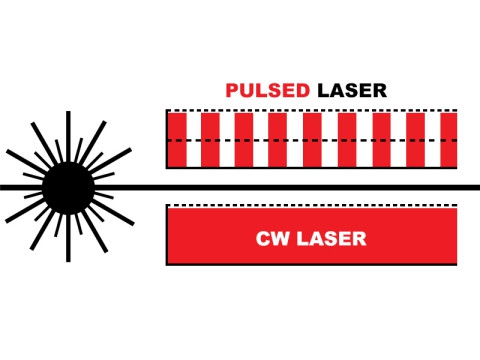
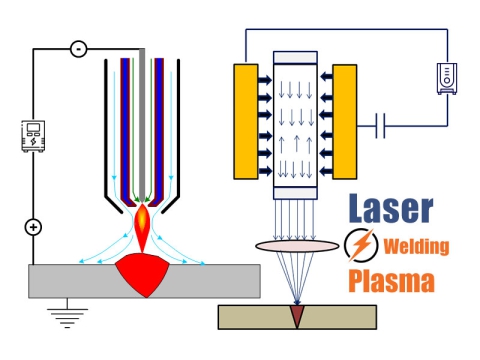
3D makinë saldimi robotik me lazer është një lloj i ri i metodës së saldimit që përdoret zakonisht aktualisht. Të 3D saldatori robotik me lazer është i konfiguruar nga 2 pjesë: një "pllakë pune saldimi" dhe një "krah robotik saldues". Të 3D Roboti i saldimit me lazer bashkon rrezen e emetuar të lazerit në fibrën optike dhe më pas përdor rrezen paralele për t'u fokusuar në produkt për të kryer saldim të vazhdueshëm. Vazhdimësia e dritës në saldim e bën efektin aktual të saldimit më të fortë, dhe shtresa e saldimit është më e rafinuar dhe e bukur.
3D Makina robotike e saldimit me lazer mund të arrijë efekte praktike si shpejtësia e shpejtë e saldimit, deformimi i vogël dhe pa flluska. Në të njëjtën kohë, gjatë procesit të saldimit, 3D Roboti i saldimit me lazer mund të adoptojë saldimin me lazer pa kontakt në pjesët e paarritshme të produktit, i cili është më fleksibël dhe i përshtatshëm në funksionim dhe përdorim; Përveç kësaj, makina e saldimit është e pajisur edhe me një CCD sistem monitorimi i kamerës në kohë reale, i cili e bën më të mirë pozicionimin e saldimit. Saktësia e bën të lehtë vëzhgimin e shpërndarjes së energjisë së pikës së saldimit gjatë procesit të saldimit, gjë që përmirëson shumë bukurinë e produktit të salduar; Në të njëjtën kohë, 3D saldatori robotik me lazer mund të ndihmojë gjithashtu ndërmarrjet për të arritur automatizimin në prodhim, dhe gjithashtu mund të përpunojë dhe prodhojë rreze lazer të shumta në të njëjtën kohë, në mënyrë që të arrihet prodhimi masiv i produkteve.
Saldim me avion
Përdorimi i paneleve integrale të salduara të gypit në vend të paneleve tradicionale të gypit me thumba mund të reduktojë në masë të madhe w8 të komponentëve, të zvogëlojë kostot e prodhimit dhe të përmirësojë efikasitetin e prodhimit. Prandaj, është bërë një nga tendencat e zhvillimit të teknologjisë së prodhimit të avionëve civilë në shkallë të gjerë. Për shkak se saldimi me rreze lazer të dyfishtë ka një efekt zvogëlues më të dukshëm w8 në strukturën e kafazit të gjatë të lëkurës, dhe në të njëjtën kohë, ka akses më të mirë hapësinor për komponentët kompleksë, kështu që ka marrë vëmendje të gjerë. Aktualisht, kompanitë e prodhimit të hapësirës ajrore si Airbus kanë adoptuar teknologjinë e prodhimit të paneleve integrale të trupit të salduar me lazer në shumë prej modeleve të tyre. Megjithatë, teknologjia e prodhimit me bazë saldimi për panelet integrale të gypit është një nga vështirësitë në teknologjinë bashkëkohore të prodhimit të avionëve civilë. Aktualisht, teknologjia e re e saldimit të aliazhit të aluminit për panelet e gypit në projektimin e avionëve të mëdhenj të pasagjerëve ka karakteristikat e veta në prodhimtari.
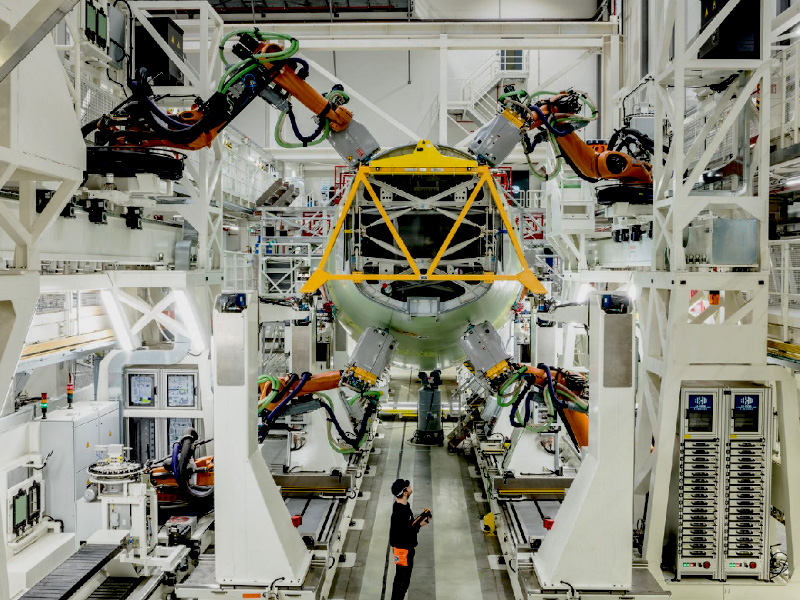
Robot saldimi me lazer për saldimin e avionëve
Robotët përdoren në industri të ndryshme për shkak të përsëritshmërisë së tyre të lartë, besueshmërisë së mirë dhe zbatueshmërisë së fortë. Aktualisht, procesi i prodhimit të produkteve të hapësirës ajrore është ende intensiv i punës, i ndërlikuar në procedura dhe kushte të këqija pune, të plotësuara nga një numër i madh pajisjesh për vegla pune dhe prodhim manual. Mungesa e kapacitetit të automatizuar të prodhimit është bërë një pengesë që kufizon përmirësimin e besueshmërisë dhe kapacitetit të prodhimit të armëve dhe pajisjeve. Në epokën e zhvillimit të fuqishëm të hapësirës ajrore, aplikimi i robotëve industrialë në prodhimin e automatizuar nga ndërmarrjet e prodhimit të hapësirës ajrore ka një rëndësi të madhe për transformimin dhe përmirësimin e modeleve të prodhimit të ndërmarrjeve dhe përmirësimin e aftësive të përparuara të prodhimit të pajisjeve. Saldimi është një lidhje e rëndësishme në procesin formal të prodhimit të produkteve të hapësirës ajrore. Roli i robotëve saldues këtu është jashtëzakonisht i rëndësishëm.
Përmbledhje e saldueshmërisë me lazer të aliazhit të aluminit
Që nga lindja e 1 makinë saldimi me lazer në vitin 1960, teknologjia e saldimit me lazer është zhvilluar me shpejtësi. Në vitin 1965, u zhvillua një makinë saldimi me lazer rubin për saldimin e komponentëve të filmit të trashë. Në vitin 1974, makina e parë në botë e përpunimit të lazerit me 1 boshte, një makinë saldimi me lazer, u ndërtua në kompaninë Ford Motor. Më vonë, Ford Motor Company e Shteteve të Bashkuara zhvilloi një linjë prodhimi të saldimit me lazer. Sot, gjeneratorët me lazer që mund të përdoren për saldim kanë evoluar nga gjenerata e parë e CO2 lazer me gaz te lazerët YAG në gjendje të ngurtë, si dhe lazerët më të fundit me fibra. Avantazhi më i madh i saldimit me lazer është se energjia e tij është e përqendruar, duke rezultuar në një raport të madh pamjesh të bashkimit të salduar dhe deformim të vogël saldimi. Me përmirësimin e vazhdueshëm të cilësisë së rrezeve lazer, saldimi me lazer është bërë tashmë një metodë e pjekur saldimi, e përdorur gjerësisht në fusha të ndryshme të ekonomisë kombëtare dhe ndërtimit të mbrojtjes kombëtare.
Lidhja e aluminit ka densitet të ulët, rezistencë të mirë korrozioni, rezistencë të lartë ndaj lodhjes, forcë specifike të lartë dhe ngurtësi specifike, dhe është një material ideal për strukturat e avionëve. Në vitet e fundit, megjithëse materialet e reja si lidhjet e titanit dhe materialet e përbëra kanë marrë vëmendje të gjerë në industrinë e hapësirës ajrore, për shkak të një sërë avantazhesh si burimet e pasura, performanca e shkëlqyer, përpunimi i lehtë dhe kostoja e ulët e aluminit, dhe e reja e vazhdueshme. trajtimi termik i lidhjeve tradicionale të aluminit Zhvillimi dhe shfaqja e lidhjeve të reja të aluminit (të tilla si lidhjet alumin-litium), është e parashikueshme që aplikimi i lidhjet e aluminit në strukturat e avionëve do të kenë ende avantazhe të pazëvendësueshme për një periudhë të gjatë kohore në të ardhmen. Prandaj, teknologjia e saldimit të aliazhit të aluminit është bërë një çelës teknik i rëndësishëm. Përdorimi i teknologjisë së saldimit me lazer për lidhjen e komponentëve të aviacionit të aliazhit të aluminit ka shumë përparësi, të tilla si raporti i madh i thellësisë së saldimit me gjerësinë, zona e vogël e prekur nga nxehtësia e saldimit, deformimi i vogël i saldimit dhe shpejtësia e lartë e saldimit. Megjithatë, saldimi me lazer i aliazhit të aluminit ka disa vështirësi teknike.
Një përshkrim i detajuar i skemës së saldimit me lazer për panelin e trupit të avionëve të mëdhenj të pasagjerëve
Në përbërësit e saldimit me lazer të dërrasës së gjatë të lëkurës së trupit të avionit të madh të pasagjerëve, gjatësia e një saldimi të vetëm mund të jetë më shumë se 4 m. Në të njëjtën kohë, meqenëse lëkura dhe korniza e gjatë janë shumë të hollë, stabiliteti i procesit të saldimit mund të ruhet në mënyrë efektive duke prodhuar saldim. Një nga çelësat e suksesit. Në këtë zgjidhje, rrezet e dyfishta lazer ngjiten njëkohësisht në të dy anët e anës së brendshme të lëkurës. Për të ruajtur integritetin e lëkurës së jashtme, procesi i saldimit nuk mund të depërtojë në lëkurë dhe struktura në formë T nuk ka nevojë të theksojë shumë raportin e pamjes. Çelësi është formimi i një bashkimi saldimi të vazhdueshëm, pa defekte dhe me performancë të lartë. Prandaj, është e nevojshme të ruhet qëndrueshmëria e vrimave të vogla dhe pishinës së shkrirë gjatë saldimit me penetrim të thellë me lazer.
Kryesisht konsiderohet nga 2 aspekte: Nga njëra anë, nga këndvështrimi i garancisë së veglave dhe pajisjeve të saldimit, është e nevojshme të ruhet shtrëngimi me precizion të lartë dhe fokusimi dhe përqendrimi me lazer, si dhe të ruhet një përsëritje e lartë në lëvizjen e 3D Makinë robotike saldimi me lazer për të kontrolluar kokën e saldimit. Saktësia e pozicionimit dhe saktësia e pozicionimit të trajektores, kur është e nevojshme, përdorni një sistem të përshtatshëm gjurmimi; nga ana tjetër, për shkak të rrjedhshmërisë së mirë të aliazhit të lëngët të aluminit, tensionit të ulët sipërfaqësor, stabilitetit të dobët të pishinës së shkrirë, në të njëjtën kohë, energjia e jonizimit të aluminit është e ulët, dhe procesi i saldimit është i lehtë. Plazma është e prirur ndaj mbinxehjes dhe zgjerimit, dhe gjithashtu çon në stabilitet të dobët të saldimit. Prandaj, hulumtimi duhet të kryhet nga këndvështrimi i metalurgjisë së saldimit.
1. Lidhja e aluminit ka një reflektim fillestar shumë të lartë të sipërfaqes për rrezet lazer (mbi 90% për CO2 lazer dhe afër 80% për lazerët YAG), i cili kërkon një fuqi më të madhe lazer përpara se të formohet pellgu i shkrirë;
2. Për shkak të ndikimit të faktorëve të shumtë si metalurgjia dhe teknologjia, saldimi me lazer me aliazh alumini është më i prirur ndaj poreve;
3. Lidhja e aluminit është një aliazh tipik eutektik dhe është më i prirur ndaj çarjeve të nxehta në kushtet e ngurtësimit të shpejtë të saldimit me lazer;
4. Përshtatshmëria e hendekut të saldimit me lazer është e vogël, dhe saktësia e montimit të saldimit është e lartë;
5. Aliazh alumini ka një koeficient të madh zgjerimi linear, i cili është i lehtë për të prodhuar deformim saldimi;
6. Përçueshmëria termike e aliazhit të aluminit është e madhe, koha e ftohjes është e shkurtër dhe reagimi metalurgjik i pishinës së shkrirë është i pamjaftueshëm, gjë që është e lehtë të shkaktojë defekte;
7. Lidhja e lëngshme e aluminit ka rrjedhshmëri të mirë, tension të ulët sipërfaqësor dhe stabilitet të dobët të pishinës së shkrirë.
Teknologjia e saldimit me lazer është metoda më efektive për saldimin e lidhjeve të aluminit në prodhimin e hapësirës ajrore
Teknologjia e saldimit me lazer është ende një nga metodat më efektive për saldimin e lidhjeve të aluminit në fushën e hapësirës ajrore. Me eksperimente dhe kërkime të vazhdueshme, saldimi me lazer gradualisht tregoi performancën e mirë të procesit dhe vetitë mekanike pas saldimit. Krahasuar me saldimin tradicional TIG dhe saldimin MIG, saldimi me lazer ka karakteristikat e cilësisë së lartë të saldimit, saktësisë së lartë dhe shpejtësisë së shpejtë. Aktualisht është një nga metodat më të zhvilluara dhe më të hulumtuara. Vitet e fundit, shumë studiues ndërkombëtarë shkencorë kanë kryer shumë kërkime mbi saldimin me lazer të aliazhit të aluminit dhe gradualisht kanë formuar një teknologji më të besueshme të saldimit me lazer të aliazhit të aluminit.
Krahasuar me panelet tradicionale të murit të gypit me thumba, panelet e murit të gypit të saldimit me lazer kanë efekte të dukshme reduktuese w8, mund të përmirësojnë performancën e pjesëve lidhëse dhe kanë avantazhet e reduktimit të kostove të prodhimit dhe përmirësimit të efikasitetit të prodhimit. Megjithatë, përqendrimi i stresit dhe problemet e deformimit të shkaktuara nga saldimi me lazer nuk janë të pranishme në procesin e thumbave. Procesi i saldimit me lazer të panelit të trupit të një avioni të madh pasagjerësh është një proces kompleks saldimi me përmasa të mëdha, trashësi të vogël dhe shtresa të shumta saldimi, dhe procesi i deformimit të tij është shumë i ndërlikuar.
Saldim me raketa
Motori është zemra e raketës dhe kushtet e vështira të punës parashtrojnë kërkesa të ashpra për strukturën e motorit të raketës. Zona e trupit të hundës duhet t'i rezistojë ndikimit dhe dridhjeve të forta të rrjedhës së ajrit të flakës së bishtit, dhe shpejtësia e avionit me shpejtësi të lartë i kalon 4 Mach. Distanca midis shtresave të brendshme dhe të jashtme të seksionit të zgjatjes së hundës është vetëm 1mm, i cili është një qiell i dyfishtë akulli dhe zjarri: karburanti me temperaturë të ulët nën -100℃ rrjedh brenda shtresës së brendshme dhe flakët e bishtit supersonik mbi 3000℃ jashtë shtresës së brendshme. Ndërshtresa duhet të përballojë dhjetëra Edhe qindra goditje të presionit atmosferik dhe dridhje të forta të shkaktuara prej tyre; një sërë kërkesash të rrepta paraqesin një sfidë të madhe për cilësinë e saldimit të motorit.
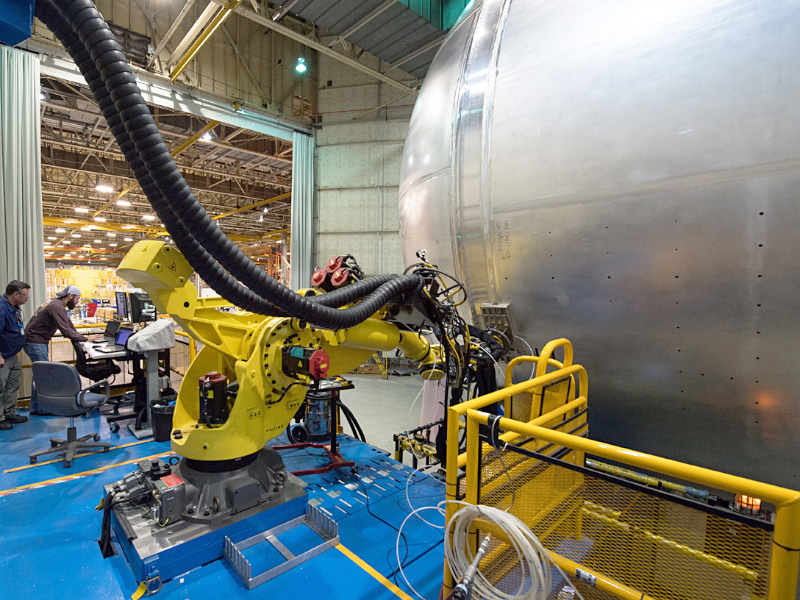
Robot saldimi me lazer për saldim me raketë
3D Makina robotike e saldimit me lazer ka shumë përparësi si një metodë saldimi e trupit të motorit të raketës dhe zgjatjes së hundës. Seksioni tradicional i zgjatjes së grykës së motorit të raketës ndahet në: lloji i ftohjes rigjeneruese, lloji i ftohjes me rrezatim, lloji i ftohjes së shkarkimit, lloji i ajrit të ftohtë të ablacionit. Brazimi me vakum është një metodë konvencionale saldimi për sanduiçin e grykave ftohëse rigjeneruese me brazdë bluarëse. Kjo metodë ka forcë mesatare saldimi dhe procedura të ndërlikuara funksionimi. Saldimi duhet të kryhet në një mjedis vakum. Është e vështirë të automatizosh procesin e saldimit dhe kërkon nivel teknik relativisht të lartë të operatorëve. I lartë, dhe cikli i prodhimit është i gjatë, dhe kostoja e prodhimit është e lartë. Pas analizës dhe demonstrimit, saldimi me lazer është zgjedhja e parë për saldimin e strukturës sanduiç të grykës ftohëse rigjeneruese të brazdës së bluarjes. Ka shumë përparësi si cikli i shkurtër i prodhimit, shkalla e lartë e automatizimit dhe kërkesat e ulëta mjedisore. Mund të shkurtojë shumë ciklin e zhvillimit të grykës së motorit të raketës (e ngjeshshme në 1 orë), të zvogëlojë koston e prodhimit të grykës, duke ulur në mënyrë efektive koston e lëshimit të raketës.