Çeliku i galvanizuar është kudo në prodhim: kanalet HVAC, kutitë, pajisjet bujqësore, panelet e automobilave. Prerja e tij është një proces prodhimi rutinë dhe i sigurt në një makinë të pajisur siç duhet, dhe një rrezik i vërtetë për shëndetin në një makinë pa trajtim të tymit. Ky udhëzues mbulon fizikën, sëmundjen, kërkesat e nxjerrjes që përcaktojnë çështjen e sigurisë, si dhe detajet e parametrave dhe ndryshkut të skajeve që përcaktojnë cilësinë e prerjes.
Çfarë ndodh kur lazeri godet zinkun
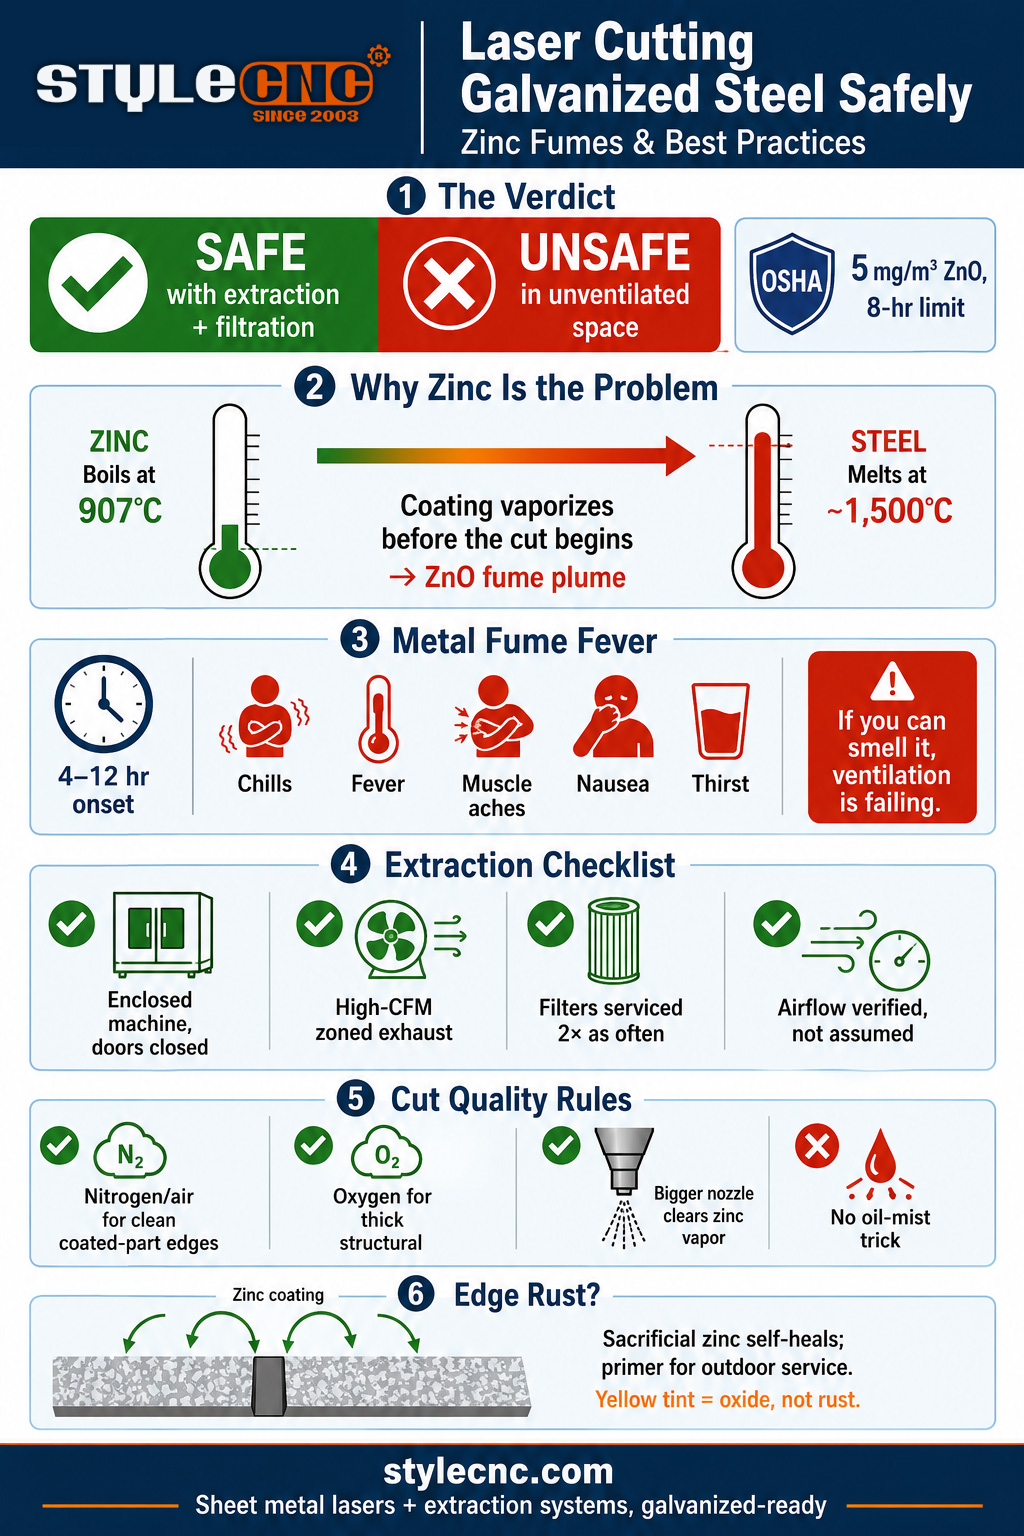
Çeliku i galvanizuar është çelik karboni i zakonshëm që vesh një shtresë të hollë zinku, dhe 2 metalet ndahen në çastin që mbërrin rrezja. Zinku vlon në afërsisht 907 gradë C, shumë më poshtë temperaturës në të cilën çeliku shkrihet plotësisht. Pra, para se të fillojë prerja e duhur, veshja rreth prerjes shndërrohet në avull, reagon me oksigjenin dhe shpërthen si një re grimcash të imëta të bardha të oksidit të zinkut që nxjerrin gazin ndihmës nga prerja.
Kjo tym është e gjithë historia e sigurisë. Çeliku vetë pritet si çdo çelik i butë; veshja e avulluar është ajo që e mbush një punishte të pa ventiluar me mjegull të bardhë dhe e vë operatorin në rrezik. Zgjidhja e tymit dhe galvanizimi bëhet punë rutinë.
Ethet e Tymit të Metaleve: Rreziku sipas Emrit
Tymi i thithur i oksidit të zinkut shkakton ethe nga tymi i metaleve, sëmundjen që saldatorët e quajnë dridhjet e zinkut ose ethet e mëngjesit të së hënës. Simptomat shfaqen 4 deri në 12 orë pas ekspozimit: të dridhura, ethe, dhimbje muskujsh, të përziera dhe etje e pazakontë, që zakonisht zhduken brenda rreth një dite. Literatura e NIOSH nuk raporton efekte afatgjata të njohura nga episode të izoluara, por ekspozimi i përsëritur është i lidhur me probleme të qëndrueshme të frymëmarrjes.
Vija rregullatore është konkrete: kufiri i lejuar i ekspozimit i OSHA-s për tymin e oksidit të zinkut është 5 miligramë për metër kub mesatarisht gjatë një turni 8-orësh, me NIOSH që vendos të njëjtin kufi të rekomanduar. Përkthimi praktik i përdorur në të gjithë industrinë është i drejtpërdrejtë dhe i dobishëm: nëse mund ta nuhasni tymin ose të shihni mjegull në ajër, nxjerrja është e pamjaftueshme dhe kufiri ka të ngjarë të tejkalohet.
Nxjerrja e tymit: Kërkesa që përcakton përgjigjen
Çdo përgjigje e besueshme për pyetjen e sigurisë, nga literatura e shëndetit në punë te prodhuesit e makinerive, konvergon në të njëjtën pikë: nxjerrja dhe filtrimi janë faktori vendimtar. Lista e kontrollit të punës:
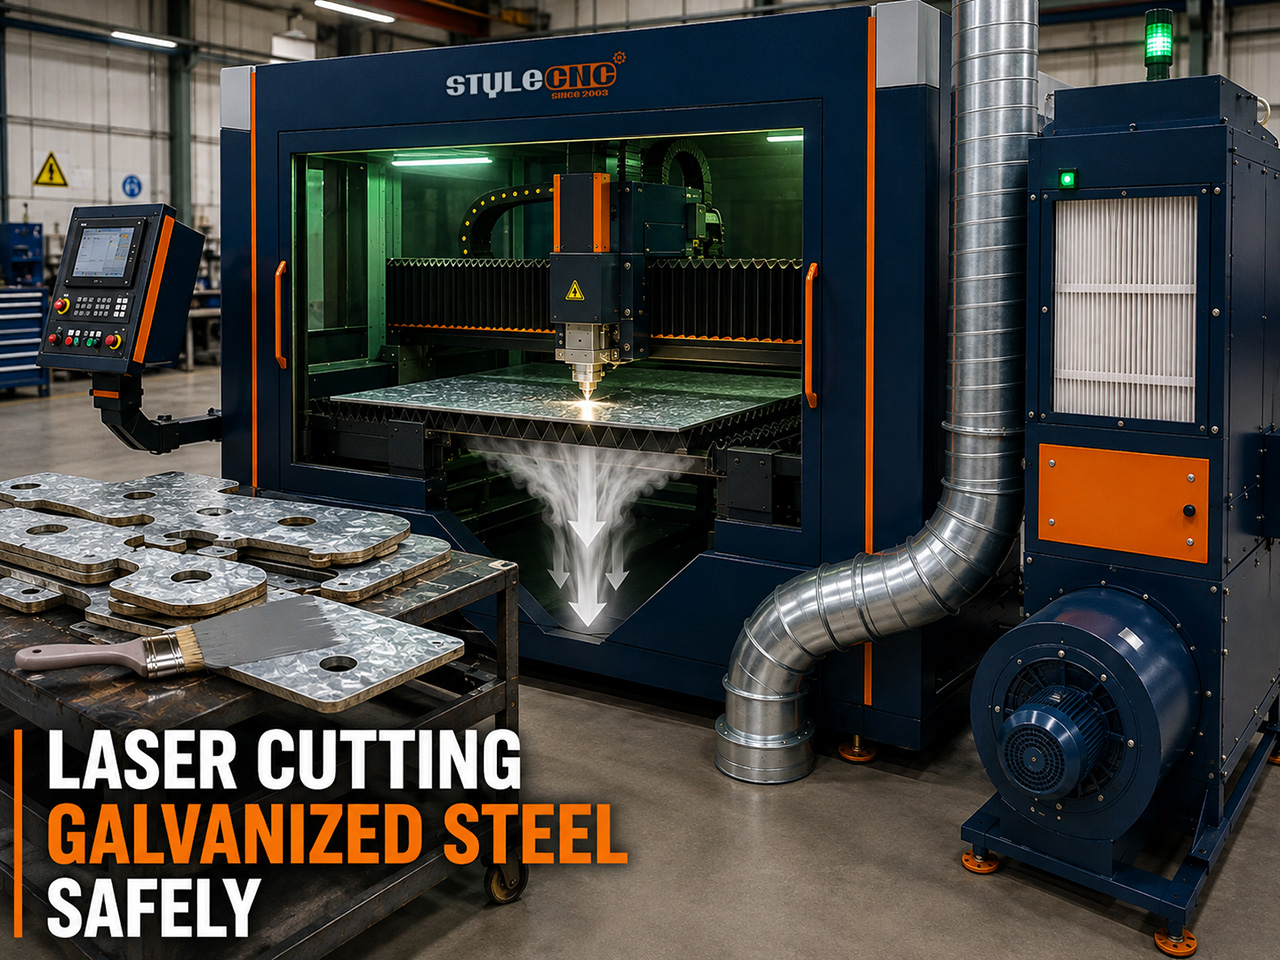
✓ Makinë e mbyllur, dyert e mbylluraNjë mbyllje e kthen tymin nga një problem dhome në një problem kanali. Prerja me kornizë të hapur e galvanizuar brenda është skenari që prodhon operatorë të sëmurë.
✓ Shkarkim me rrjedhje të lartë i përshtatur me shtratinNjë ventilator shkarkimi i dedikuar me CFM të lartë dhe një kolektor pluhuri tërheq tymin poshtë dhe jashtë përpara se të dalë nga kutia. Nxjerrja e zonuar ose e segmentuar, e cila përqendron thithjen aty ku koka po pret, përballon më së miri punën e rëndë të galvanizuar.
✓ Filtrimi shërbehet me një orar të përshpejtuarGrimcat e oksidit të zinkut janë të imëta dhe ngjitëse dhe i mbushin filtrat afërsisht dy herë më shpejt se pluhuri i çelikut të butë. Një filtër i bllokuar e kthen në heshtje një sistem të pajtueshëm në një jo të pajtueshëm, kështu që intervalet e inspektimit për punimet e galvanizuara duhet të jenë më të rrepta se orari i punës vetëm me çelik.
✓ Rrjedha e ajrit e verifikuar, jo e supozuarTesti i erës dhe mjegullës është kontrolli i përditshëm; monitorimi periodik i ajrit kundrejt limitit 5 mg/m3 është ai formal për punishtet që punojnë me galvanizim me vëllim.
Nga ana e makinës, STYLECNC sistemet lazer çiftëzohen me ventilator shkarkimi dhe kolektor pluhuri për makinat prerëse me lazer pikërisht për këtë detyrë, dhe udhëzues sigurie për prerësin me lazer mbulon listën e plotë të kontrollit të funksionimit në të cilën futet trajtimi i tymit.
Një arsye tjetër pse nxjerrja e tymit ia vlen: pluhuri i zinkut është përçues elektrik dhe gërryes. Nëse lihet i pambledhur, ai depozitohet në kabinetet e kontrollit dhe uron qarqet e qarkut, vesh lentet e prerjes derisa nxehtësia e absorbuar ta çajë atë dhe i bluan pjesët e lëvizjes. Trajtimi i tymit e mbron makinën po aq sa edhe operatorin.
Parametrat e prerjes dhe gazi ndihmës për fletën e galvanizuar
Problemet e cilësisë në galvanizimin lidhen me të njëjtin zink me temperaturë të ulët vlimjeje: spërkatje pranë prerjes, skorje e poshtme dhe zhveshje e veshjes përgjatë skajit. Masat kundërvepruese janë në nivel parametrash.
✓ Ndihma për gaz sipas rezultatitAzoti ose ajri me presion të lartë japin skajin më të pastër, me minimum oksidi, për pjesët që do të shihen ose do të lyhen me pluhur; prisni një nuancë normale të verdhë-kafe në sipërfaqen e prerë. Oksigjeni e pret fletën më të trashë më shpejt dhe më lirë me koston e një skaji më të oksiduar. Të dyja janë të ligjshme; zgjidhni sipas procesit tjetër të pjesës.
✓ Grykë më e madhe për ngarkesën e avullitGrykat me diametër rreth 1.5 deri në 2.5 mm, të madhësive të rritura me trashësinë, lëvizin vëllimin e gazit të nevojshëm për të pastruar avujt e zinkut nga prerja përpara se të ri-depozitohen si spërkatje dhe zgjyrë.
✓ Shpejtësia është miku juajPrerja më e shpejtë me fuqi më të lartë i jep nxehtësisë më pak kohë për t'u përhapur, gjë që zvogëlon drejtpërdrejt zhveshjen e zinkut dhe kufirin e veshjes së djegur përgjatë skajit. Një kalim i shpejtë i pastër është më i mirë se një kalim i ngadaltë dhe i kujdesshëm në këtë material.
✗ Anashkaloni trukun e mjegullës së vajitDisa operatorë spërkasin vaj mbi fletë për të ndaluar ngjitjen e spërkatjeve. Kjo funksionon për spërkatjet dhe kundërsulmet kudo tjetër, duke shtuar tym në ngarkesën e tymit dhe duke ndotur lentet. Cilësimet e duhura të gazit dhe grykat e mira zgjidhin të njëjtin problem pa probleme.
A do të ndryshken skajet e galvanizuara të prera me lazer?
Skaji i prerë është çelik i zhveshur aty ku trau hoqi shtresën, por 2 gjëra e mbrojnë atë. Zinku korrodohet në mënyrë sakrifikuese, kështu që shtresa e paprekur përreth mbron elektrokimikisht brezin e ngushtë të ekspozuar, duke e vetë-riparuar pjesërisht vijën e prerjes. Për aplikime të brendshme dhe të mbrojtura, skaji zakonisht performon mirë si i prerë, dhe nuanca e oksidit të verdhë-kafe është kozmetike, jo një shenjë defekti.
Për shërbim në natyrë, në det ose me lagështi të lartë, rivendosni barrierën: lyeni skajet e prera me furçë ose spërkatni me astar të pasur me zink, ose specifikoni një retush pas prerjes gjatë rutinës së përfundimit. Pjesët që do të lyhen me pluhur marrin mbrojtjen e tyre nga vetë sistemi i veshjes, gjë që është një arsye më shumë pse ia vlen të zgjidhni skajin më të pastër me azot ose ajër për punë të veshura.
Konfigurimi i duhur i makinës për punë të galvanizuar
Fleta e galvanizuar është territori kryesor për prerëse lazer llamarine klasa: platforma lazeri me fibra të mbyllura në diapazonin me trashësi të hollë deri në të mesme ku kanalet, mbylljet dhe panelet punojnë në mënyrë aktive, të konfiguruara me qarkun e shkarkimit dhe filtrimit që e bën përgjigjen e sigurisë po. Dërgoni STYLECNC Kombinoni matësit, vëllimin mujor dhe situatën e ventilimit të punishtes për një konfigurim që mbulon si cilësinë e prerjes ashtu edhe cilësinë e ajrit të prodhimit të galvanizuar.
Pyetjet e bëra më shpesh
A mund të pritet me lazer çeliku i galvanizuar?
Po, në mënyrë rutinore. Lazerët me fibra presin fletë të galvanizuara në prodhim në të gjitha sistemet e ngrohjes, ajrit të kondicionuar, mbylljes, automobilave dhe bujqësisë. Substrati i çelikut pret si çeliku i butë i zakonshëm; veshja e zinkut është faktori ndërlikues, duke avulluar në tym të oksidit të zinkut që duhet të kapet nga sistemi i nxjerrjes së makinës. Në një makinë të mbyllur me trajtim të tymit funksional, është një punë standarde. Pa nxjerrje, është materiali i vetëm i zakonshëm që mund ta sëmurë vërtet një operator.
Çfarë ju bëjnë tymrat e zinkut?
Oksidi i zinkut i thithur shkakton ethe nga tymi i metaleve: të dridhura, ethe, dhimbje muskujsh, të përziera dhe etje të theksuar që shfaqen 4 deri në 12 orë pas ekspozimit dhe zhduken afërsisht brenda një dite. Literatura e NIOSH nuk raporton asnjë dëm të njohur afatgjatë nga një episod i izoluar, por ekspozimi i përsëritur është i lidhur me probleme kronike të frymëmarrjes. Limiti i ekspozimit i OSHA-s është 5 mg/m3 tym i oksidit të zinkut mesatarisht gjatë 8 orëve, dhe rregulli praktik është më i rreptë: nëse mund ta nuhasni, rregulloni ventilimin.
Cili gaz ndihmës është më i miri për çelikun e galvanizuar?
Zgjidhni sipas destinacionit të pjesës. Azoti ose ajri i kompresuar me presion të lartë jep skajin më të pastër me oksid minimal, zgjedhja e duhur për pjesët e dukshme dhe çdo gjë që shkon për lyerje me pluhur; nuanca e verdhë-kafe që lë është normale. Oksigjeni pret pjesët më të trasha të galvanizuara më shpejt dhe më lirë me një skaj më të oksiduar, i mirë për punime strukturore. Sidoqoftë, përdorni një grykë më të madhe se sa do të nevojitej çeliku i zakonshëm, sepse pastrimi i avujve të zinkut është ajo që parandalon spërkatjen dhe skorjet.
A ndryshken skajet e galvanizuara të prera me lazer?
Më ngadalë nga sa sugjeron tehu prej çeliku të zhveshur. Zinku mbron në mënyrë sakrifikuese, kështu që veshja e paprekur pranë prerjes mbron elektrokimikisht brezin e ngushtë të ekspozuar, dhe pjesët e brendshme ose të mbrojtura në përgjithësi performojnë mirë si të prera. Për shërbim në natyrë ose me lagështi, rregulloni skajet e prera me astar të pasur me zink ose mbështetuni në sistemin e veshjes pasuese. Njollosja e verdhë në prerjet me azot ose ajër është oksid sipërfaqësor, jo ndryshk, dhe jo një defekt.
A kërkohet ventilim i veçantë, apo ajri i dyqanit është i mjaftueshëm?
Ventilimi standard i punishtes në përgjithësi nuk është i mjaftueshëm për makinat e galvanizuara me vëllim prodhimi; konsensusi midis prodhuesve dhe literaturës së sigurisë është se ekziston një sistem i dedikuar nxjerrjeje dhe filtrimi në një makinë të mbyllur. Grimcat e oksidit të zinkut gjithashtu bllokojnë filtrat rreth dy herë më shpejt se pluhuri i çelikut të butë, kështu që punishtet e galvanizuara kanë nevojë për intervale më të ngushta shërbimi për filtrat. Mbyllja e mbyllur, shkarkimi i ndezur, filtrat e freskët, pa erë: ky është standardi operativ.
Bottom Line
Siguria e prerjes me lazer të çelikut të galvanizuar nuk është një veti e materialit; është një veti e konfigurimit të makinës. Zinku do të avullojë çdo herë, ethet e tymit të metalit janë reale dhe limiti i OSHA-s është specifik. Një makinë e mbyllur me nxjerrje me rrjedhje të lartë, filtrim të freskët dhe një standard pa erë e bën galvanizimin një material rutinë. Shtoni gazin e duhur, një grykë më të madhe, shpejtësi të ndershme dhe astar të pasur me zink aty ku e kërkon mjedisi i shërbimit, dhe si operatori ashtu edhe pjesët dalin mirë.
STYLECNC konfiguroni lazerë me fibra fletë metalike me sistemet e nxjerrjes dhe mbledhjes së pluhurit Kërkon punë të galvanizuar. Kërkoji ekipit një konfigurim të gatshëm për galvanizim, i cili përputhet me matësit dhe vëllimin tënd.