Zgjedhja midis 2 familjeve të disqeve është ajo ku shumica e blerësve ngecin, sepse të dy kampet publikojnë shifra bindëse. Ky udhëzues ndjek të gjithë rrugën e vendimmarrjes me radhë: si Makinë lakuese CNC format e metalit, çfarë ndryshojnë në të vërtetë llojet e transmisioneve në katin e punishtes, si të përmasoni tonazhin dhe boshtet sipas librit tuaj të porosive reale dhe ku fshihen kostot e pronësisë. Në fund, klasa e duhur e makinës për punën tuaj duhet të jetë e qartë dhe jo e diskutueshme.
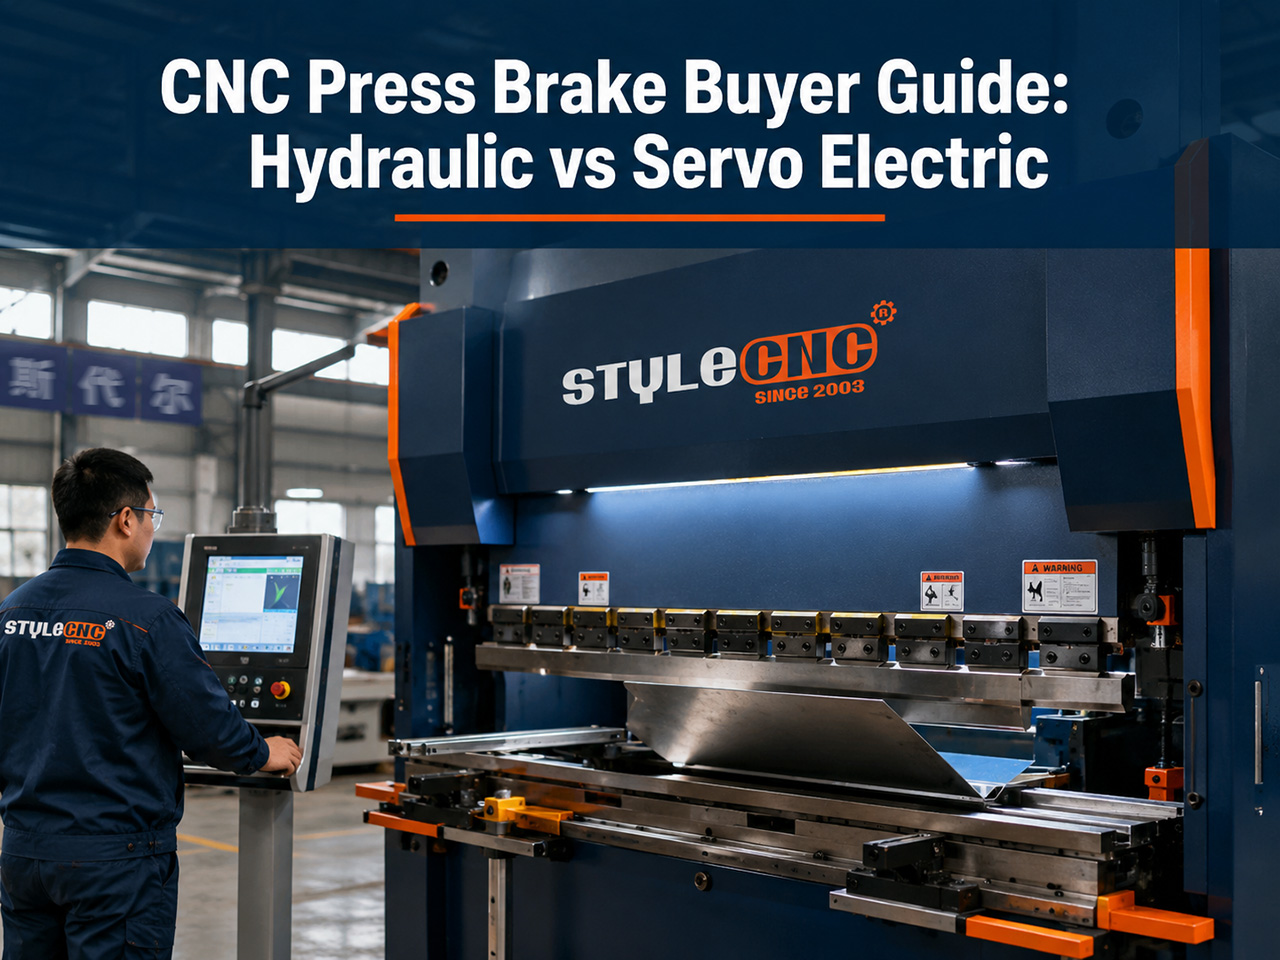
Si funksionon një frenë presash CNC
Çdo fren presash formon metalin në të njëjtën mënyrë themelore. Një dash drejton një shpues të sipërm poshtë në një matricë të poshtme, dhe fleta paloset rreth majës së shpuesit në një kënd të programuar. Kontrolluesi koordinon thellësinë e dashit, pozicionin e matësit të pasmë dhe sekuencën e përkuljes në mënyrë që çdo flanxhë të bjerë aty ku vizatimi thotë se duhet.
Thellësia e depërtimit të vrimës në matricë përcakton metodën e formimit. Përkulja me ajër e ndal vrimën përpara fundit të matrices, duke përdorur tonazhin më të vogël dhe duke lejuar që një set mjetesh të formojë shumë kënde, me koston e më shumë rikthimit për të kompensuar. Vendosja e bazës e shtyn fletën plotësisht në matricë për një kontroll më të rreptë të këndit. Prerja e formës shkon edhe më tej, duke stampuar majën e vrimës në material nën disa herë tonazhin për të fiksuar këndin pothuajse plotësisht. Shumica e punishteve moderne përkulen me ajër si parazgjedhje dhe e rezervojnë vendosjen e bazës për pjesët ku toleranca e kërkon këtë.
Matësi i pasmë është pjesa që blerësit e nënvlerësojnë. Ai pozicionon fletën para çdo lëvizjeje, kështu që numërimi i boshtit të tij përcakton se sa komplekse mund të formoni një pjesë pa ripozicionim manual. Një bosht bazë X i lëviz gishtat e matësit përpara dhe prapa, një bosht R i ngre ato për pjesët me flanxha dhe boshtet Z i zhvendosin ato anash për kthesat e zhvendosura.
Operatorët kanë tendencë ta formulojnë pyetjen në terma praktikë: a mund të mbajë kjo makinë gjysmë grade në një çelik inox 2 mm me të gjitha lëvizjet, ose sa lëvizje bën në të vërtetë një kuti me 4 kthesa? Këto 2 pyetje, qëndrueshmëria dhe numri i cikleve, i ndajnë klasat e makinave më shpejt se çdo fletë specifikimesh. Një prodhues që pret boshllëqe në një Prerës plazme CNC për profilim paraprak të përkuljes gjithashtu do të dëshirojë që ana e përkuljes të mbajë ritmin me anën e prerjes, gjë që e bën shpejtësinë e goditjes një çështje prodhimi dhe jo një tipar rehatie.
Hidraulik kundrejt Servo Elektrike: Vendimi Thelbësor
Sistemi i transmisionit është faktori më i madh në vendimin e blerjes. Makinat hidraulike e lëvizin diagonalen me presionin e vajit nga një pompë që punon vazhdimisht. Makinat servoelektrike i lidhin motorët me vida ose rripa sferikë dhe e lëvizin diagonalen me anë të kontrollit të drejtpërdrejtë të pozicionit.
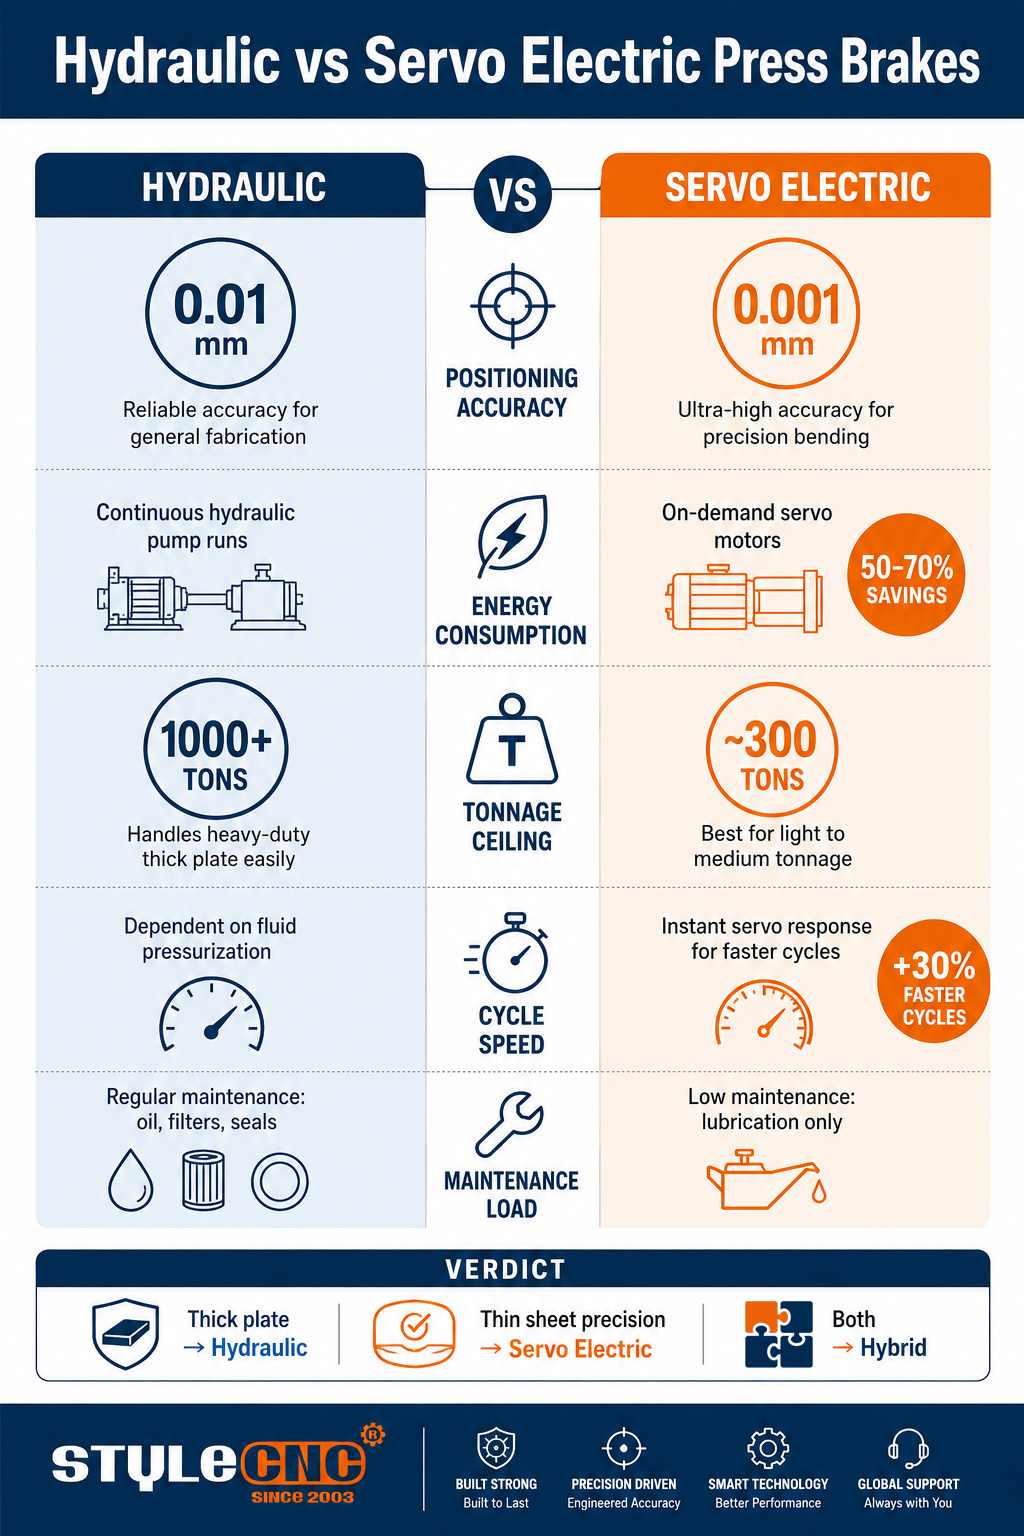
Dallimet e matshme janë mjaft të mëdha për të ndryshuar ekonominë e një dyqani:
• Motorët servoelektrikë konsumojnë 50 deri në 70 përqind më pak energji sesa ekuivalentët hidraulikë, sepse motorët thithin rrymë vetëm ndërsa lëviz rrota.
• Saktësia e pozicionimit arrin 0.001 mm në makinat elektrike me drejtim të drejtpërdrejtë, kundrejt afërsisht 0.01 mm për deshët hidraulikë tipikë.
• Kohëzgjatja e cikleve është deri në 30 përqind më e shpejtë në motorët elektrikë sepse servo-motori reagon menjëherë, pa presionim të lëngut para goditjes.
• Makineritë hidraulike ende zotërojnë pjesën e rëndë, duke kapërcyer 1000 tonë, ndërsa modelet aktuale elektrike arrijnë në gati 300 tonë.
Studimet në terren shtojnë një paralajmërim që ia vlen të mbahet mend: një pjesë e madhe e kursimeve të energjisë elektrike të reklamuara ndodh gjatë kohës së punës pa punë, kur një pompë hidraulike vazhdon të qarkullojë vajin ndërsa operatori trajton pjesët. Nëse makina juaj e kalon pjesën më të madhe të ndërrimit të orës nën ngarkesë duke përkulur pllakën e trashë, boshllëku ngushtohet. Matni energjinë për çdo pjesë përfaqësuese në ciklin tuaj të punës në vend që të aplikoni një përqindje të broshurës.
| faktor | Frena Hidraulike e Shtypjes CNC | Frena e Presionit Servo Elektrik | Matje |
|---|---|---|---|
| Saktësia e pozicionimit | Përsëritshmëria e ram-it rreth 0.01 deri në 0.02 mm | Deri në 0.001 deri në 0.003 mm me vida me sfera | Përsëritshmëria e Ramit në mm; verifikojeni në një kthesë prove, jo në broshurë |
| Konsumim i Energjise | Pompa punon vazhdimisht, duke tërhequr energji edhe në gjendje boshe | Motorët thithin energji vetëm gjatë lëvizjes së tyre; konsum 50 deri në 70 përqind më i ulët | kWh për pjesë përfaqësuese gjatë një turni të plotë, duke përfshirë kohën e pushimit |
| Kufiri i tonazhit | Peshore mbi 1000 tonë për pllakë të rëndë | Tavan praktik afër 300 tonëve në modelet aktuale | Tonazhi i kërkuar nga trashësia, rezistenca në tërheqje dhe hapja e matricës |
| Shpejtësia e ciklit | Lëngu duhet të jetë nën presion para çdo goditjeje | Përgjigje e menjëhershme e servo-së, deri në 30 përqind cikle më të shpejta | Pjesë në orë në përzierjen tuaj aktuale të pjesëve |
| Ngarkesa e mirëmbajtjes | Servis vaji, filtrash, guarnicionesh, valvulash dhe ftohësish sipas orarit | Pa qark hidraulik; vetëm kontrolle të lubrifikimit dhe transmisionit | Orët vjetore të mirëmbajtjes dhe kostoja e materialeve të konsumueshme për makinë |
| Përshtatja më e mirë | Pllakë e trashë, tonazh i lartë, prodhim i përzier i rëndë | Fletë e hollë, kuti precize, punë e përsëritur me vëllim të lartë | Pjesa e punëve mbi dhe nën 6 mm në librin tuaj të porosive |
Një servo hidraulik me transmision hibrid ndan diferencën për punishtet që kanë nevojë për tonazh dhe efikasitet së bashku, zakonisht duke ulur përdorimin e energjisë me 30 deri në 50 përqind krahasuar me një hidraulik me shpejtësi fikse, ndërkohë që transmisionet elektrike me kapacitet të lartë ende nuk mund të përputhen.
Tonazhi, Gjatësia e Shtratit dhe Numri i Boshteve
Përshtatja e makinës me materialin
Tonazhi i kërkuar vjen nga 3 të dhëna: trashësia e fletës, rezistenca në tërheqje e materialit dhe gjerësia e hapjes së matrices. Përkulja e çelikut të butë 3 mm përgjatë një shtrati 3 metrash është një makinë shumë e ndryshme nga formimi i pllakës 12 mm, edhe pse të dyja quhen frena prese. Inoksi kërkon afërsisht gjysmën e tonazhit të çelikut të butë në trashësi të barabartë, ndërsa alumini formohet me më pak forcë, por kthehet më tej, një sjellje e njohur për këdo që përdor... punime për prodhimin e aluminit në llojet e tjera të makinave.
Bleni tonazh për materialin më të trashë që formoni rregullisht, pastaj shtoni një diferencë prej rreth 20 përqind në mënyrë që makina të mos funksionojë kurrë në limitin e saj. A Frena e shtypit CNC Të jetosh me kapacitet maksimal konsumohet më shpejt dhe e mban këndin më keq.
Kthimi në gjendjen fillestare është gjysma tjetër e dimensionimit. Çdo metal rikuperohet në mënyrë elastike pasi shpuesi ngrihet, duke e hapur lakimin me një shkallë ose më shumë në varësi të lidhjes dhe trashësisë. Kontrolluesit kompensojnë duke e tepruar me një sasi të llogaritur, por llogaritja është e vlefshme vetëm kur makina e njeh materialin me saktësi. Punishtet që furnizojnë me material të qëndrueshëm dhe të çertifikuar frenin shohin përsëritshmëri këndi shumë më të ngushtë sesa punishtet që përkulin fletë me burim të përzier, pavarësisht se sa kushton makina. Faktorizoni qëndrueshmërinë e furnizimit tuaj me material në gradën e saktësisë për të cilën paguani.
Çfarë ju siguron numërimi i boshtit
Emërtimet e boshtit përshkruajnë se cilat lëvizje automatizon kontrolluesi. Y1 dhe Y2 kontrollojnë 2 skajet e dashit në mënyrë të pavarur, duke e mbajtur atë në nivel nën ngarkesa jashtë qendrës. X pozicionon thellësinë e matësit të pasmë, R ngre gishtat e matësit dhe boshtet Z i lëvizin ato përgjatë shtratit. Një makinë me 4 boshte merret me shumicën e prodhimit të përgjithshëm; 6 ose 8 boshte ia dalin mbanë vetëm kur gjeometria e pjesës detyron ripozicionim të vazhdueshëm të matësit.
Dyqanet që kryejnë punime strukturore dhe fletë metalike krah për krah shpesh e çiftëzojnë frenën e presë me të tjera makina CNC metalike për fabrikim kështu që prerja, përkulja dhe përpunimi mekanik mbeten brenda kompanisë. Frena e presës e fiton qëndrueshmërinë e saj më shpejt kur boshllëqet arrijnë të sakta, prandaj bisedat për saktësinë e përkuljes shpesh lidhen me tryezën e prerjes.
Kontrolluesit, Veglat dhe Kostoja e Pronësisë
Kontrolluesi është i gjithë ndërfaqja e operatorit me makinën. Kontrolluesit modernë CNC simulojnë grafikisht sekuencën e përkuljes, sinjalizojnë përplasjet para se të ndodhin dhe pranojnë programe të shkruara jashtë linje në mënyrë që makina të vazhdojë të përkulet ndërsa programohet puna tjetër. Kur krahasoni makinat, vendosni një operator përpara secilit kontrollues për një orë; ndryshimi në kohën e konfigurimit midis ndërfaqeve është shpesh më i madh se ndryshimi në shpejtësinë e RAM-it.
Veglat meritojnë buxhetin e vet. Shpuesit dhe matricat me bluarje precize në një sistem ndërrimi të shpejtë kushtojnë më shumë paraprakisht, por e shkurtojnë ndërrimin nga 30 minuta në minuta. Gjatë një viti me punime të shkurtra të përziera, koha e ndërrimit shkakton humbje më të madhe të kapacitetit sesa çdo specifikim i vetëm makine.
Kurorëzimi është specifikimi i qetë që ndan makinat me shtrat të gjatë. Nën ngarkesë, një dash devijon pak në qendër të tij, gjë që do ta linte mesin e një kthese të gjatë të paformuar nëse asgjë nuk do ta korrigjonte atë. Sistemet mekanike ose hidraulike të kurorëzimit e parapërgatitin shtratin për të anuluar devijimin, dhe kurorëzimi i kontrolluar nga CNC rregullon korrigjimin automatikisht për çdo punë. Në shtretër prej 3 metrash e më të gjatë, pyetni se si trajtohet kurorëzimi përpara se të pyesni ndonjë gjë tjetër në lidhje me saktësinë, sepse një dash i pakorrigjuar e bën çdo numër tjetër precizioni të parëndësishëm në të gjithë gjatësinë e lakimit.
Kostoja e pronësisë shtrihet përtej faturës:
• Qarqet hidraulike konsumojnë vaj, filtra, guarnicione dhe shërbime ftohësish çdo vit; motorët elektrikë e zëvendësojnë këtë listë me lubrifikim periodik.
• Diferenca në konsumin e energjisë prej disa kilovatësh në orë sipas ndërrimeve dhe viteve.
• Trajnimi i operatorit mbi kontrolluesin dhe mbi bazat e lejimit të përkuljes parandalon skrapin që gërryen kufijtë në heshtje.
Edhe trajtimi i materialeve në të dyja anët e frenave ka rëndësi. Punishtet që përkulen pjesë çeliku në aplikime strukturore dhe fletësh zakonisht zbulojnë se rendimenti real i qelizës së lakimit përcaktohet nga shpejtësia me të cilën arrijnë boshllëqet e sakta, prandaj shumë e çiftëzojnë frenën me një makinë prerëse me lazer me fibra që ushqen vijën e lakimit në vend që t'i trajtojë 2 blerjet veçmas.
Gabime të zakonshme kur blini një frenë prese CNC
• Blerja e saktësisë që materiali nuk mund ta përdorë: një dash i saktë deri në 0.01 mm nuk mund të shpëtojë fletën që ndryshon në trashësi 0.1 mm.
• Përcaktimi i madhësisë së tonazhit sipas punës mesatare në vend të asaj më të rëndë që përsëritet.
• Duke injoruar numërimin e boshtit të gjerësisë së prapme, dhe më pas duke e paguar atë me ripozicionim manual në çdo pjesë komplekse.
• Zbatimi i përqindjeve të energjisë së broshurës në vend të matjes së kWh për pjesë në një cikël pune realist.
• Lënia jashtë buxhetit të veglave dhe sistemeve të ndërrimit të shpejtë deri pas mbërritjes së makinës.
Lista e Kontrollit të Vendimeve Para se të Angazhoheni
• Renditni 5 pjesët tuaja më të zakonshme me trashësinë, materialin dhe tolerancën, si dhe madhësinë dhe tonazhin nga më të rëndat.
• Zgjidhni transmisionin sipas ciklit të punës: servo elektrik për fletë të hollë dhe precizion, hidraulik për pllakë të trashë, hibrid kur ju nevojiten të dyja.
• Konfirmoni që boshtet e trashësisë së pasme mbulojnë pjesën tuaj më komplekse që përsëritet pa ripozicionim manual.
• Kryeni një provë përkuljeje në materialin tuaj dhe matni përsëritshmërinë në dhjetë goditje.
• Buxhetoni mjetet, trajnimin dhe instalimin së bashku me çmimin e makinës, jo pas tij.
Ndërtoni Qelizën Tuaj të Plotë të Fabrikimit të Metalit
Një frenë prese funksionon më mirë pranë makinave që e furnizojnë atë. Eksploroni gamën e plotë të Frena Presash CNC dhe Lakues Tubash dhe merrni një kuotë falas të përputhur me listën tuaj të materialeve dhe vëllimin ditor.