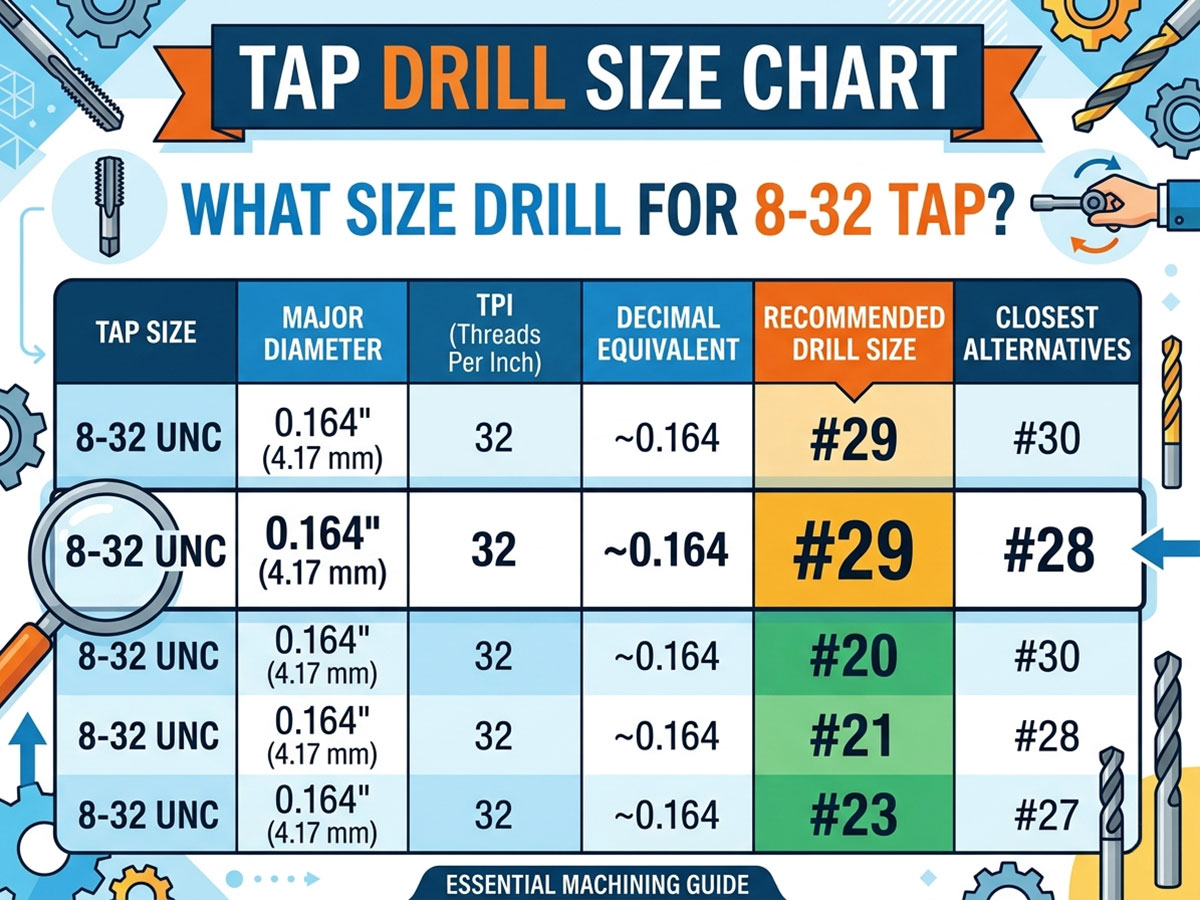
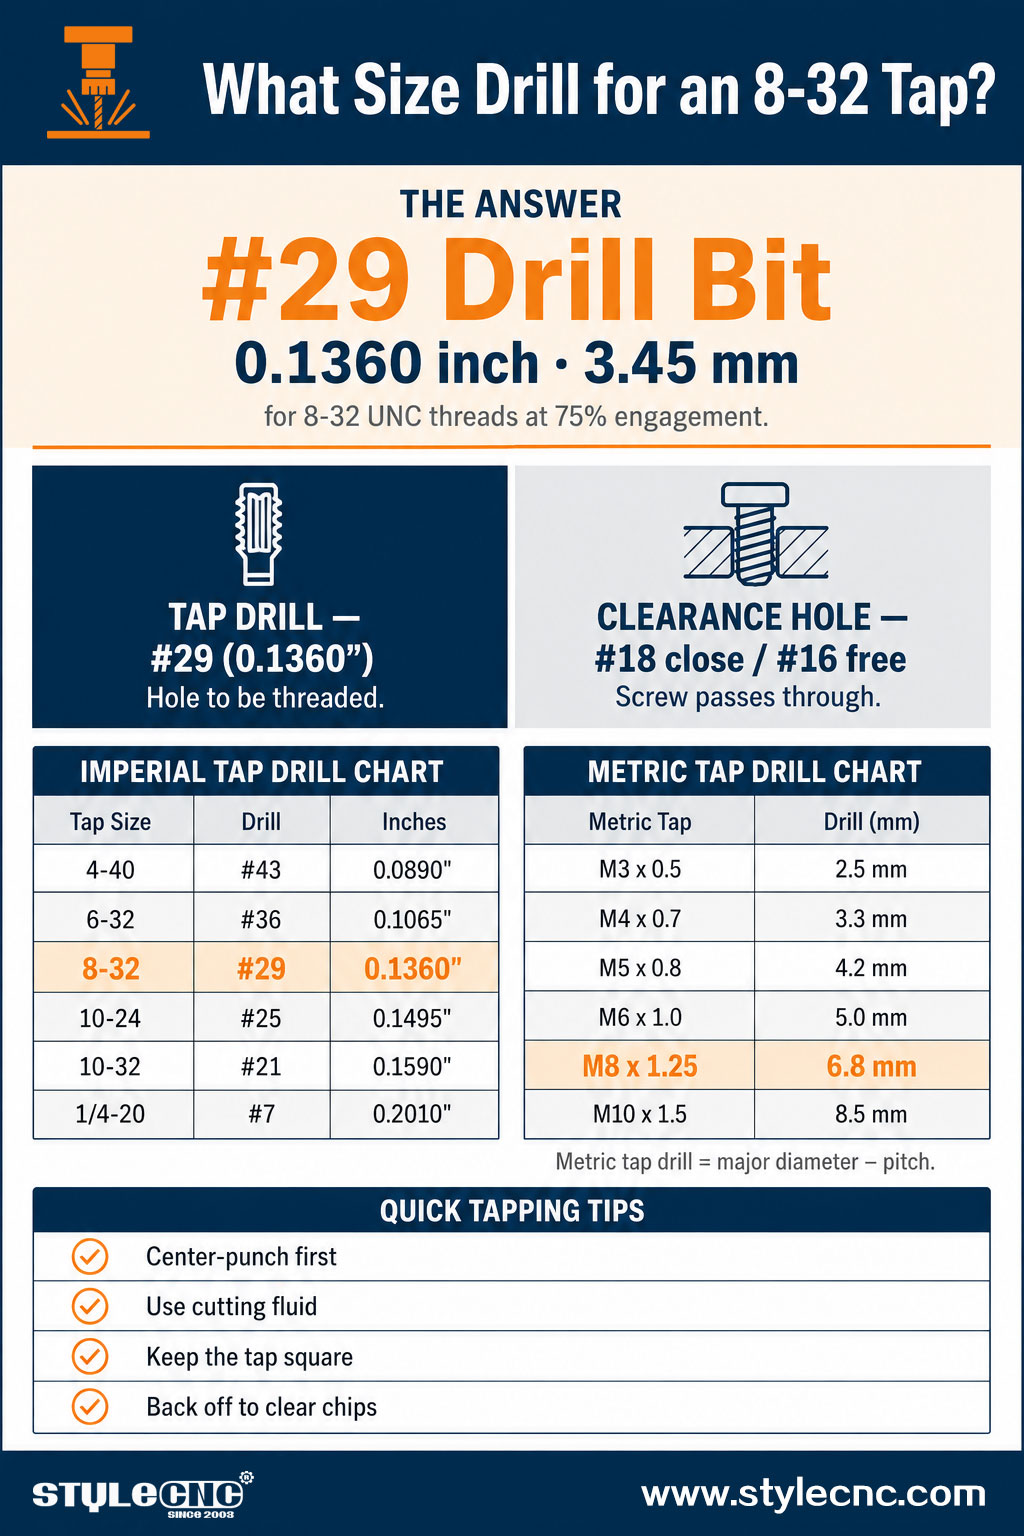
Përgjigje e shpejtë: Madhësia e shpimit të rubinetit 8-32
| Matje | Stërvitje me trokitje (Fillotim) | Vrima e pastrimit |
| Numri i majës së shpimit | # 29 | #18 (mbyllur) / #16 (falas) |
| Diametri (inç) | 0.1360 " | 0.1695" / 0.1770" |
| Diametri (mm) | 3.45 mm | 4.31 mm / 4.50 mm |
| 목적,en | Vrimë që do të hapet me fije | Vrimë për të kaluar vida |
Nëse nuk keni në dispozicion një majë #29, një shpuese 9/64" (0.1406") është një zëvendësim i afërt, megjithëse prodhon fileta pak më të cekëta. Për forcë maksimale në metalet e buta, maja #29 mbetet zgjedhja e rekomanduar.
Çfarë do të thotë në të vërtetë "8-32"?
Të kuptuarit e numërimit ju ndihmon të lexoni me besim çdo tabelë shpimi me rubinet.
• "8" është matësi i vidës (një #8 Vida e makinës ka një diametër kryesor prej rreth 0.164 inç).
• "32" është numri i fijeve për inç (TPI).
• Së bashku, 8-32 përshkruan një #8 vidë me 32 fileto për inç në standardin e filetos UNC (të trashë).
Shpuesja e rubinetit duhet të jetë pak më e madhe se diametri i vogël i vidës, por më e vogël se diametri i saj kryesor. Kjo lë material të mjaftueshëm që rubineti të presë filetot pa u lidhur.
Shpimi i rubinetit vs. Vrima e hapësirës: Njihni ndryshimin
Zgjedhja e llojit të gabuar të vrimës është gabimi më i zakonshëm gjatë prerjes. Ekzistojnë 2 vrima krejtësisht të ndryshme:
| Lloji i vrimës | 목적,en | Madhësia e shpimit 8-32 |
| Shpues me trokitje | Shpuar më e vogël në mënyrë që rubineti të mund të presë fije në mur | #29 (0.1360" / 3.45 mm) |
| Vrimë boshllëku | Shpuar më e madhe në mënyrë që vida të kalojë lirshëm pa filetuar | #18 prerje e ngushtë, #16 prerje e lirë |
Rregull praktik: shtypni vrimën më të vogël, kaloni vidën nëpër atë më të madhen. Një montim me vrimë të kalueshme përdor një vrimë bosh në pjesën e sipërme dhe një vrimë të shtypur në pjesën e poshtme.
Pse përqindja e angazhimit të temave ka rëndësi
Mund të vini re se grafikët e prekjes përmendin një përqindje të filetove, zakonisht 75%. Kjo i referohet thellësisht që filetot kafshojnë në murin e vrimës dhe ndikon drejtpërdrejt në forcën dhe lehtësinë e prekjes.
Një përqindje më e lartë e fijes tingëllon më e fortë, por shton çuditërisht pak fuqi mbajtëse, ndërkohë që rrit ndjeshëm forcën e nevojshme për të rrotulluar rubinetin. Duke shkuar nga 75% në 100% fija mund ta dyfishojë çift rrotulluesin e prekjes, prandaj pothuajse çdo punishte synon 60% në intervalin 75%.
• 50-60% fijeMë e lehtë për t'u trokitur, rreziku më i ulët i thyerjes së rubinetit, ruan ende pjesën më të madhe të forcës. I mirë për materiale të forta.
• 75% fije (standarde)Pika ideale e përdorur në shumicën e grafikëve, përfshirë shpuesen #29 për 8-32. Fije të forta me çift rrotullues të menaxhueshëm.
• 100% fije: Rrallë nevojitet. Çift rrotullues shumë i lartë dhe një shans i lartë për të thyer rubinetin për pak forcë shtesë.
Pikërisht për këtë arsye rekomandohet shpuesja #29 (0.1360") për 8-32 në vend të një shpueseje më të vogël. Prodhon fileto të pastra me 75% të masës, ndërkohë që rubineti rrotullohet lehtë, madje edhe me dorë.
Madhësia e shpimit dhe materiali juaj
Shapa shpuese me prerje #29 funksionon në shumicën e materialeve, por mënyra se si shponi dhe shtypni duhet të ndryshojë me pjesën e punës.
• Alumini dhe bronziI butë dhe falës. Stërvitja #29 jep fije të pastra; përdorni lëng prerës të lehtë për të parandaluar kapjen e rubinetit.
• Çelik i butëPërdorni vaj prerës dhe mbylleni shpesh rubinetin për të pastruar copat dhe për të shmangur grumbullimin e nxehtësisë.
• Stainless steelForcohet lehtë. Konsideroni një shpuese pak më të madhe (drejt 60% fije) dhe përdorni një trokitje të mprehtë me shumë lubrifikant.
• Plastika dhe kompozitëtStërvitja #29 funksionon mirë; ulni shpejtësinë për të shmangur shkrirjen dhe përdorni një lëvizje trokitjeje të ngadaltë dhe të qëndrueshme.
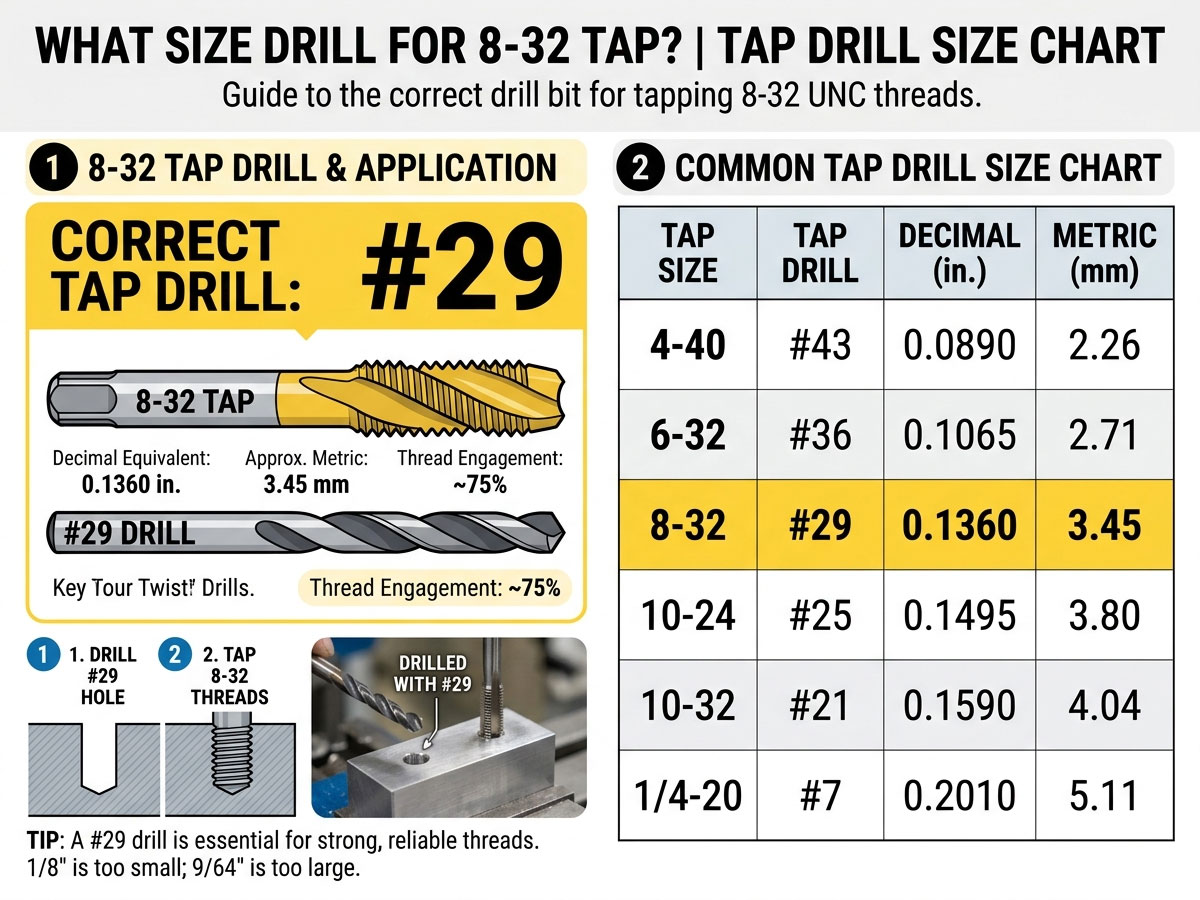
Tabela e Madhësive të Shpimit të Rubinetit Imperial (Madhësi të Zakonshme)
Këtu janë madhësitë standarde të shpimit me rubinet për vidat më të zakonshme të makinës imperiale me 75% angazhim të filetos. Mbajeni këtë tabelë pranë bankës suaj.
| Prekni Size | Trokitje e lehtë për stërvitje | Inç | mm |
| 4-40 UNC | # 43 | 0.0890 " | 2.26 mm |
| 6-32 UNC | # 36 | 0.1065 " | 2.70 mm |
| 8-32 UNC | # 29 | 0.1360 " | 3.45 mm |
| 10-24 UNC | # 25 | 0.1495 " | 3.80 mm |
| 10-32 UNF | # 21 | 0.1590 " | 4.04 mm |
| 1/4-20 UNC | #7 | 0.2010 " | 5.11 mm |
| 1/4-28 UNF | #3 | 0.2130" | 5.41 mm |
| 3 / 8-16 UNC | 5 / 16 " | 0.3125 " | 7.94 mm |
| 3 / 8-24 UNF | Q | 0.3320 " | 8.43 mm |
Tabela e Madhësive të Shpimit Metrik (mm)
Për rubinetat metrike, madhësia e shpimit të rubinetit llogaritet si diametri kryesor minus hapi i filetos. Ja vlerat e zakonshme, duke përfshirë M8 x 1.25 që kërkohen më shpesh.
| Prekje Metrike | Shpim me rubinet (mm) | Shpimi me rubinet (ekuivalent me inç) |
| M3 x 0.5 | 2.5 mm | ~0.0984" |
| M4 x 0.7 | 3.3 mm | ~0.1299" |
| M5 x 0.8 | 4.2 mm | ~0.1654" |
| M6 x 1.0 | 5.0 mm | ~0.1969" |
| M8 x 1.25 | 6.8 mm | ~0.2677" |
| M10 x 1.5 | 8.5 mm | ~0.3346" |
| M12 x 1.75 | 10.2 mm | ~0.4016" |
Rubineti popullor 8 mm x 1.25 (M8 x 1.25) përdor një shpuese 6.8 mm. Kjo është madhësia standarde M8 me hap të trashë që gjendet në shumicën e elementeve të ...
Rubinetat e prerjes kundrejt rubinetave të formimit (me rul)
Shumica e tabelave rendisin madhësitë për rubinetat standarde të prerjes, të cilat heqin materialin. Rubinetat formuese (të quajtura edhe rul-rul) zhvendosin materialin dhe kërkojnë një shpuese më të madhe.
• Rubinet prerës (8-32)Përdorni një shpuese #29 (0.1360"). Zgjedhja standarde për shumicën e punishteve.
• Formim / rubinet rrotullues (8-32)Përdorni një shpuese pak më të madhe, rreth 0.1405–0.1440", sepse nuk pritet asnjë material.
• Pse ka rëndësiPërdorimi i një madhësie shpimi me rubinet prerës me një rubinet formues krijon çift rrotullues të tepërt dhe mund ta prishë rubinetin.
Rubinetat formuese funksionojnë më mirë në metale duktile si alumini dhe çeliku i butë, duke prodhuar fileto më të forta pa plasaritje. Kontrolloni gjithmonë madhësinë e shpimit të rekomanduar nga prodhuesi i rubinetit kur përdorni rubineta me rrotulla.
Si të shponi dhe të shtypni një vrimë 8-32
Pavarësisht nëse punoni me dorë apo në një makinë CNC, sekuenca është e njëjtë:
• Shënoni dhe shponi në qendër vendndodhjen e vrimës për të mos lejuar që shpuesja të devijojë.
• Shponi me një majë #29 (0.1360") me shpejtësinë e duhur për materialin tuaj.
• Shtoni lëng prerës për të zvogëluar fërkimin dhe për të zgjatur jetëgjatësinë e rubinetit, veçanërisht në çelik.
• Vendosni rubinetin 8-32 drejt e në vrimë, duke e kthyer gjysmë rrotullimi përpara dhe pastaj një çerek rrotullimi prapa për të hequr copat.
• Pastroni dhe testoni duke futur fileto në një vidë 8-32 për të konfirmuar një përshtatje të lëmuar.
Në një makinë CNC, shpimi dhe prerja janë operacione të programuara. Për vrima me fileto precize në pjesët metalike, një Mulliri CNC or Qendra e përpunimit CNC Kryen shpime dhe prerje në një konfigurim të vetëm me saktësi të përsëritshme.
Gabime të zakonshme gjatë prekjes që duhen shmangur
• Përdorimi i një shpueseje për hapësirë për të prerë fileto: Një vrimë shumë e madhe nuk do t'i mbajë filetot. Përdorni gjithmonë shpuesen për prerje #29 për 8-32, jo shpuesen për hapësirë.
• Anashkalimi i lëngut prerës: Prerja e thatë në metal e mpirë shpejt prerësen dhe rrezikon thyerjen e saj.
• Trokitja në kënd: Një trokitje e shtrembër krijon fije të dobëta dhe të çrregullta. Mbajeni trokitjen pingul me sipërfaqen.
• Mospastrimi i copave: Shtypja e fortë e rubinetit pa u tërhequr pakëson copat dhe e këput mjetin.
• Shpimi i gabuar për trashësinë e materialit: Përshtatni shpejtësitë e shpimit dhe prerjes me materialin tuaj për të shmangur djegien ose forcimin gjatë punës.
Zgjedhja e copës dhe mjetit të duhur është gjithashtu e rëndësishme. STYLECNC udhëzues për Copa për prerje CNC dhe mullinj fundorë Shpjegon se si të zgjidhni mjetet prerëse për vrima të pastra në alumin, çelik dhe materiale kompozite.
Pyetjet e bëra më shpesh
Çfarë madhësie shpuese duhet të përdor për një rubinet 8-32?
Përdorni një majë shpimi #29, e cila mat 0.1360 inç (3.45 mm). Kjo është madhësia standarde e shpimit me rubinet për 8-32 fileto UNC me rreth 75% angazhim të filetos.
Cila është madhësia e hapësirës së vrimës për një vidë 8-32?
Përdorni një shpuese #18 (0.1695") për një përshtatje të ngushtë ose një shpuese #16 (0.1770") për një përshtatje të lirë. Vrima e hapësirës lejon që vida të kalojë pa u filetuar.
A mund të përdor një trapan metrikë në vend të një maje #29 për 8-32?
Po. Një shpuese 3.5 mm (0.1378") është shumë afër një #29 dhe funksionon mirë për 8-32 në shumicën e materialeve, duke prodhuar fileto pak nën 75%.
Çfarë madhësie shpimi nevojitet për një rubinet M8 x 1.25?
Përdorni një shpuese 6.8 mm për një shpuese standarde me madhësi të trashë M8 x 1.25. Kjo është ekuivalenti metrik që zakonisht kërkohet si madhësia e shpueses me madhësi 8 mm x 1.25.
Si mund të llogaris çdo madhësi metrike të shpimit me rubinet?
Zbritni hapin e filetos nga diametri kryesor. Për shembull, M8 x 1.25 = 8 minus 1.25 = 6.75 mm, e rrumbullakosur në një shpuese standarde 6.8 mm.
A është shpuesja me rubinet 8-32 e njëjtë me 8-36?
Po. Të dyja rubinetat 8-32 dhe 8-36 zakonisht përdorin një majë shpimi #29 (0.1360"), pasi kanë të njëjtën majë shpimi. #8 matës i vidës dhe diametra të vegjël të ngjashëm.
Vrimat precize fillojnë me makinën e duhur
Për shpime dhe prerje të njëtrajtshme dhe të përsëritshme në shumë pjesë, një makinë CNC eliminon hamendësimet. Eksploro. STYLECNC makina metalike CNC dhe të mësojnë si të përdorni një makinë frezimi CNC për të prodhuar vrima të sakta me fileto në metal, alumin dhe kompozite në shkallë të gjerë.